




Nu ezitați să contactați când aveți nevoie de noi!
 Acasă / Ştiri / Știri din industrie / Prelucrare cu mai multe axe: tipuri, beneficii și cum să selectați echipamentul potrivit
Prelucrare cu mai multe axe: tipuri, beneficii și cum să selectați echipamentul potrivit
 2026.09.23
 Știri din industrie
QC tocmai a respins cel de-al treilea lot dintr-o turnare a colectorului, deoarece două porturi unghiulare nu se aliniază. Această respingere este momentul în care majoritatea atelierelor de mașini încep să citească despre prelucrarea cu mai multe axe. Atunci când o piesă de prelucrat trebuie strânsă din nou pentru a ajunge la caracteristici înclinate sau curbate, fiecare nouă configurație reintroduce eroarea de aliniere, uzura dispozitivului de fixare și raționamentul operatorului. Prelucrarea cu mai multe axe menține piesa într-o singură prindere și permite instrumentului să o ajungă din mai multe direcții, motiv pentru care producătorii aerospațiali și medicali o folosesc de zeci de ani. Rezultatul imediat sunt toleranțe mai strânse și timpi de livrare mai scurti; rezultatul mai mare este un proces previzibil corect din prima parte. Cu toate acestea, mașina este doar jumătate din soluție: traseele de scule CAM, suportul de lucru și experiența programatorului decid dacă axele suplimentare își câștigă într-adevăr menținerea.
Ce înseamnă de fapt prelucrarea cu mai multe axe
Mașinile CNC descriu mișcarea cu axe de coordonate. Cele trei axe liniare sunt X, Y și Z. O axă de rotație care se rotește în jurul lui X este axa A, în jurul lui Y este axa B și în jurul lui Z este axa C. Când o mașină combină axe liniare cu cel puțin o axă de rotație, aceasta devine o mașină cu mai multe axe. Majoritatea mașinilor cu patru axe folosesc o masă rotativă pe axa C; mașinile cu cinci axe adaugă un cap de ax basculant, o masă basculabilă sau ambele. Expresia 3 2 se referă la o mașină cu cinci axe utilizată în modul de poziționare, în care axele de rotație se deplasează într-un unghi și se blochează, apoi se taie în același mod ca o mașină cu trei axe.
Tabelul de mai jos compară configurațiile care domină magazinele de locuri de muncă și compromisul pe care îl aduce fiecare:
| Configurare | Mișcare | Piese tipice | Puterea principală | Ai grijă |
|---|---|---|---|---|
| 3 axe | X, Y, Z liniar | Piese prismatice simple, plăci, buzunare | Cel mai mic cost, programare simplă | Caracteristicile unghiulare necesită încă setări suplimentare |
| 4 axe (3 1) | X, Y, Z plus o axă de rotație | Fante curbate, carcase de viteze, profile lungi | Mișcare rotativă la un cost moderat | Lungimea piesei limitată de diametrul mesei |
| 5 axe 3 2 | X, Y, Z plus două axe de rotație | Suporturi cu porturi unghiulare, baze de matriță | Atinge cinci laturi într-o singură configurație | Lipsește tăierea reală simultană pe cinci axe |
| 5 axe simultane | X, Y, Z plus axe rotative interpolate | Rotoare, pale de turbine, forme organice | Cel mai bun finisaj al suprafeței și timpul de ciclu | Cel mai scump de programat și verificat |
| Centru de strunjire multitasking | Axa X, Z, Y, C, al doilea ax | Arbore cu plată frezată, găuri transversale, excentrice | Întreaga piesă terminată într-un singur ciclu | Necesita unelte active și capacitate pentru axa Y |
Modul în care prelucrarea pe mai multe axe schimbă modul de configurare
Adăugarea de axe nu adaugă pur și simplu mișcare; schimbă sistemul de referință. Pe o mașină cu 3 axe, o gaură înclinată este creată prin plasarea piesei de prelucrat pe un dispozitiv de fixare în unghi, astfel încât poziția găurii depinde de cât de precis este fixat dispozitivul respectiv. Pe o mașină cu mai multe axe, mașina în sine rotește piesa sau scula la unghiul programat, iar singura dată care contează este poziția rotativă calibrată. Eroare de fixare încetează să se acumuleze.
Secvența de producție își schimbă și forma:
- Modelați piesa în CAD și convertiți-o în CAM, definind fiecare caracteristică într-un singur sistem de coordonate.
- Simulați programul complet, inclusiv mișcarea de rotație, spațiul suportului de scule și deplasarea mesei.
- Prindeți piesa de prelucrat o dată și palpați sau indicați marginile ei de referință.
- Rulați ciclul; mașina poziționează automat axele de rotație între tăieturi.
- Inspectați caracteristicile finite în raport cu același sistem de coordonate, deoarece nimic nu a fost fixat din nou.
Câștigul de toleranță provine din îndepărtarea prinderilor. O caracteristică prelucrată după a treia reclamă poartă eroarea acumulată a tuturor setărilor anterioare. Prelucrarea acestuia în strângerea originală păstrează datele identice, motiv pentru care magazinele cu o repetabilitate de 0,01 mm văd mai puține piese deșeuri, chiar și atunci când timpul ciclului abia se schimbă.
Când prelucrarea cu mai multe axe da rezultate
Nu fiecare parte are nevoie de cinci axe. Candidații tind să împărtășească câteva caracteristici: găuri înclinate, suprafețe curbe ale șinei, pereți desenați de matriță sau tăieturi întrerupte care necesită o orientare constantă a sculei. Cele cinci familii de mai jos sunt cei mai puternici candidați:
- Piese structurale aerospațiale – suporturi cu pereți subțiri, carcase de supape și fitinguri cu orificii înclinate; prototipurile și piesele de producție se bucură de aceeași precizie de configurare.
- Componente matrițe și matrițe – miezuri, inserții și electrozi cu suprafețe desenate, unde o trecere de finisare pe cinci axe evită semnele de pas lăsate de re-prindere.
- Implanturi si instrumente medicale – profile curbate din titan și găuri cu unghi compus, unde poziționarea stabilă protejează geometria sensibilă.
- Piese de transmisie auto și motociclete – suporturi de legătură, hardware-ul motorului și cutii de pedale care se schimbă între revizii și necesită re-cotare rapidă.
- Componente hidraulice și energetice – corpuri de supape și conectori cu orificii găurite în cruce care trebuie să se întâlnească în mijlocul materialului fără a se deplasa.
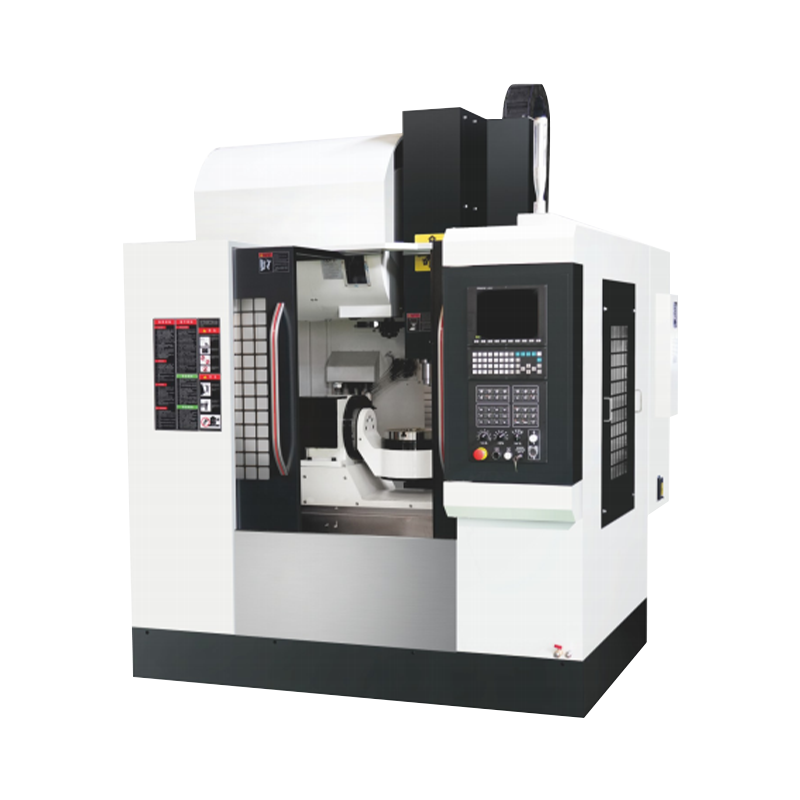
 1165A Centru de prelucrare de mare viteză pentru sarcini grele pentru frezare rigidă Acest centru de prelucrare rezistent are o bază largă, ghidaje cu deschidere mare și șuruburi cu bile pretensionate pentru a menține rigiditatea în timpul frezării cu masă rotativă, ceea ce îl face o alegere puternică atunci când uneltele lungi necesită o tăiere stabilă. Vizualizare produs →
În ceea ce privește frezarea, rigiditatea decide dacă o masă rotativă oferă precizia sa nominală. Un VMC ușor se poate flexa atunci când o unealtă lungă atârnă peste un dispozitiv rotativ; un centru de prelucrare greu cu un ax de mare viteză, cum ar fi 1165A, absoarbe acea sarcină și menține punctul sculei constant în timp ce masa se înclină și se rotește.
Strunjirea cu mai multe axe: Unde converg centrele de prelucrare și strungurile
Cele mai multe articole introductive despre prelucrarea cu mai multe axe vorbesc despre centrele de frezare, dar cele mai mari reduceri de configurare au loc adesea pe partea de strunjire. Un centru modern de strunjire cu mai multe axe adaugă o axă C pe axul principal, o axă Y pe turelă și, frecvent, un al doilea ax. Un arbore care odinioară necesita trei operațiuni, mandrinare, transfer sub-ax și apoi un centru de frezare separat, poate fi acum terminat într-un singur ciclu.
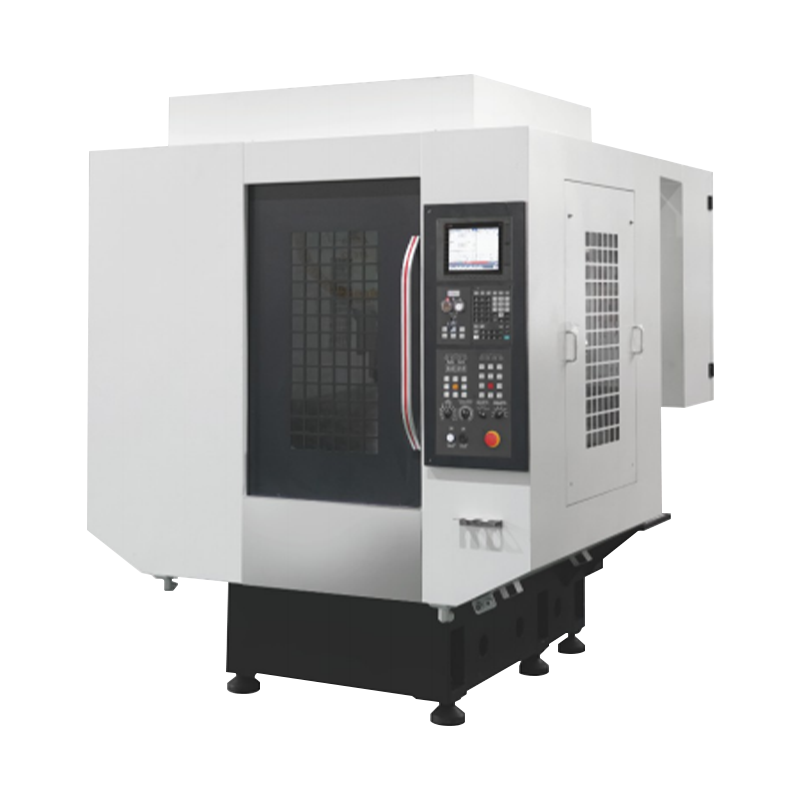
 NC-106DS Centru de întoarcere automată de andocare cu două axe Cu transferul automat al piesei de prelucrat între arborele principal și secundar, acest centru completează ambele capete ale unui arbore într-un singur ciclu, reducând erorile de prindere și sprijinind strunjirea, găurirea, alezarea, frezarea și filetarea pieselor complexe. Vizualizare produs →
Designul cu ax dublu duce acest lucru mai departe. Într-un aranjament de andocare automată, piesa se deplasează de la axul principal la axul secundar fără a opri programul. Ambele capete ale arborelui sunt prelucrate în același ciclu, astfel încât caracteristicile de a doua operație fac referire la prima operațiune în loc de o nouă strângere. De aceea a soluție de andocare automată cu două axe a devenit răspunsul standard pentru arbori complexe cu caracteristici la ambele capete.
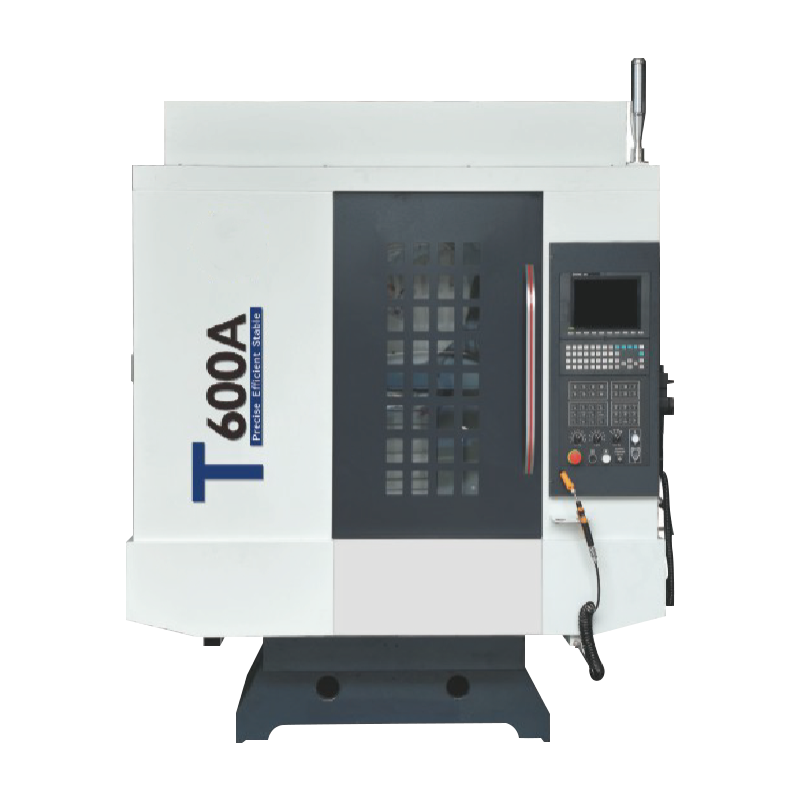
 Centru de strunjire multifuncțional T36P cu găurire și găurire Această mașină combină strunjirea cu găurirea și alezarea într-o singură configurație, folosind o structură rigidă pentru tăierea grea. Axul său integrat și rezervorul de răcire detașabil se potrivesc pieselor de mare producție care necesită găuri încrucișate sau caracteristici excentrice. Vizualizare produs →
Aceeași logică se aplică găurilor, fantelor și plate. Un centru de strunjire cu capacitate de găurire și găurire, cum ar fi T36P, combină diametrele strunjite cu găurirea transversală, frezarea fantelor și găurirea excentrică. Piesa rămâne prinsă în timp ce turela se indexează între operații, astfel încât relația dintre diametrul rotit și gaura forată este controlată de mașină, mai degrabă decât de o configurație secundară.
Ce să verificați înainte de a cumpăra o mașină cu mai multe axe
O mașină cu mai multe axe nu îmbunătățește automat magazinul. Aceste cinci verificări previn cele mai frecvente greșeli de cumpărare:
| Verificați | De ce contează |
|---|---|
| Post-procesor CAM | O mașină cu mai multe axe este inutilă fără un post-procesor verificat; testați-l pe controlul efectiv înainte de a semna. |
| Precizia axei rotative | Tabelele cu angrenaje melcate arată reacția și tabelele cu antrenare directă costă mai mult; cereți cifrele de reacție și precizie de poziție declarate. |
| Control și simulare | Ciclurile cu cinci axe necesită o privire înainte de mare viteză și evitarea coliziunilor; operatorii au nevoie de aceste instrumente pentru a lucra în siguranță. |
| Bugetul de fixare și scule | Mesele rotative, plăcile de bază și clemele personalizate adaugă o pondere semnificativă la prețul mașinii; includeți-le în rentabilitatea investiției dvs. |
| Instruire si service | Programarea pe mai multe axe este o abilitate separată; confirmați că furnizorul vă poate instrui programatorii și vă poate oferi diagnosticare la distanță. |
Pentru multe magazine de muncă, primul pas practic în munca pe mai multe axe este a centru de rotire orizontal cu scule sub tensiune, deoarece arborii, flanșele și fusurile au nevoie de obicei de caracteristici de frezare și găurire unghiulare pe care un centru de strunjire le poate atinge într-o singură prindere.
Realitatea producției: ce nu rezolvă multi-axa
Prelucrarea cu mai multe axe își merită reputația, dar aduce și constrângeri care apar după instalare. Cele mai frecvente cinci surprize sunt:
- Ora CAM se mută la birou – generarea și verificarea traseelor simultane de scule durează mai mult decât programele pe trei axe pe care le înlocuiesc.
- Durata ciclului poate crește – o mașină care efectuează lucrul anterior răspândit pe trei axe înseamnă că mașina este în gol în timp ce sculele indexează și piesa se transferă.
- Riscul de coliziune este mai mare – mesele rotative și suporturile lungi de scule reduc jocul, deci simularea este obligatorie, nu opțională.
- Plicul de lucru se micșorează – masa rotativă ridică piesa, iar componentele înalte pot lovi vârful axului înainte ca masa să-și termine cursa.
- Schimbări de abilități ale operatorului – rutinele de sondare, setarea sculelor și inspecția în proces contează mai mult decât experiența de prelucrare convențională.
Abordarea practică este de a direcționa lucrul pe mai multe axe către mașinile unde costul axelor este justificat și de a păstra piese prismatice simple pe echipamente simple cu trei axe. Magazinele care gestionează amestecul obțin în mod deliberat cel mai bun profit la ambele tipuri de utilaje.
Un exercițiu util: luați cele trei piese cele mai supărătoare din magazin, numărați setările de care au nevoie astăzi și prețați aceleași piese cu cotații pe patru și cinci axe. Dacă numărul de setări scade de la patru la unu, cazul de afaceri se construiește singur. De acolo, întrebarea cu specificațiile devine mai simplă: câtă capacitate de rotație, ce viteză a axului și ce post-procesor CAM. Prelucrarea cu mai multe axe nu este o categorie separată de fabricație; este pur și simplu răspunsul obișnuit pentru piesele care refuză să fie finisate într-o prindere pătrată.
