





Nu ezitați să contactați când aveți nevoie de noi!
 Acasă / Ştiri / Știri din industrie / Ghid de cumpărare pentru frezare M/C: tipuri de mașini, specificații cheie și sfaturi de selecție pentru magazine
Ghid de cumpărare pentru frezare M/C: tipuri de mașini, specificații cheie și sfaturi de selecție pentru magazine
 2026.10.07
 Știri din industrie
Ce face de fapt un M/C de frezare
O frezare m/c îndepărtează materialul cu o freză rotativă cu mai mulți dinți, în timp ce piesa de prelucrat rămâne prinsă de o masă. Acea singură propoziție separă frezarea de strunjire: pe un strung piesa se rotește, iar unealta stă nemișcată; pe o mașină de frezat, unealta se rotește și piesa este alimentată pe lângă ea.
Această diferență decide ce face bine fiecare mașină. Deoarece frezarea este o tăietură întreruptă, cu fiecare muchie de inserție angajată doar pentru o parte a unei revoluții, se ocupă de plăci, fante, buzunare, umeri, caneluri și suprafețe conturate. Piesele rotunde, simetrice axial, încă aparțin unui strung.
Majoritatea mașinilor moderne sunt controlate de CNC pe trei până la cinci axe. Modelele cu trei axe se deplasează numai în X, Y și Z. Modelele cu patru și cinci axe adaugă una sau două axe rotative, ceea ce permite prelucrarea mai multor fețe într-o singură configurație și elimină eroarea de re-prindere din proces.
Patru tipuri structurale și ceea ce se ocupă fiecare
Înainte de a compara cursele și numărul de axe, reglați direcția axului. Acesta determină evacuarea așchiilor, modul în care freza ajunge la piesă și cât de mult din tăietură poate vedea operatorul.
| Tip | Axul | Lucru tipic | Principala limitare |
|---|---|---|---|
| Pe verticală | Pe verticală, Z axis downward | Fețe, buzunare, suprafețe de matriță, găurire și filetare | Evacuarea așchiilor din cavitățile adânci |
| Orizontală | Orizontală | Slot, fețe laterale tip cutie, îndepărtare grea de stoc | Menținerea lucrărilor și vizualizarea sunt mai puțin convenabile |
| Universal | Cap reglabil sau pivotant | Caracteristici unghiulare, mai multe fețe într-o singură configurație | Rigiditate puțin mai mică decât un design dedicat |
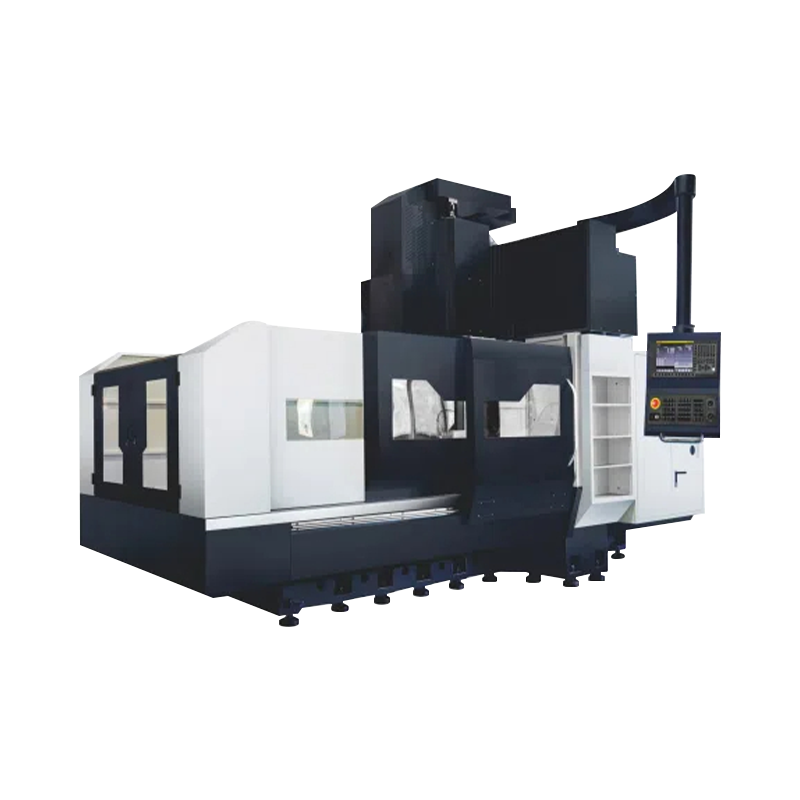
| Coloană dublă | Pe verticală, carried on a bridge | Piese mari, distante mari de parcurs | Suprafata si costul de achizitie |
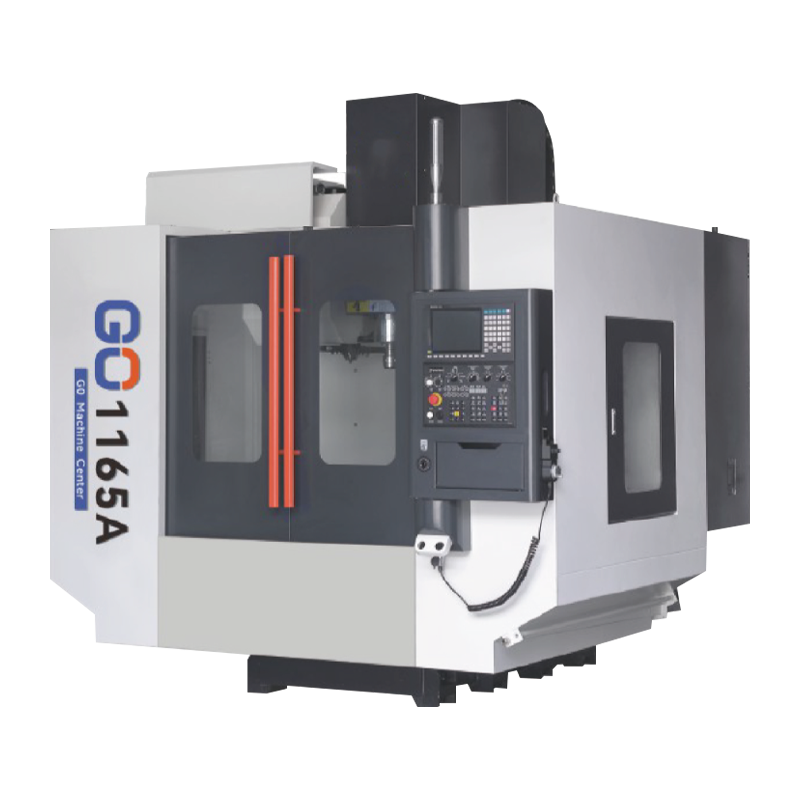
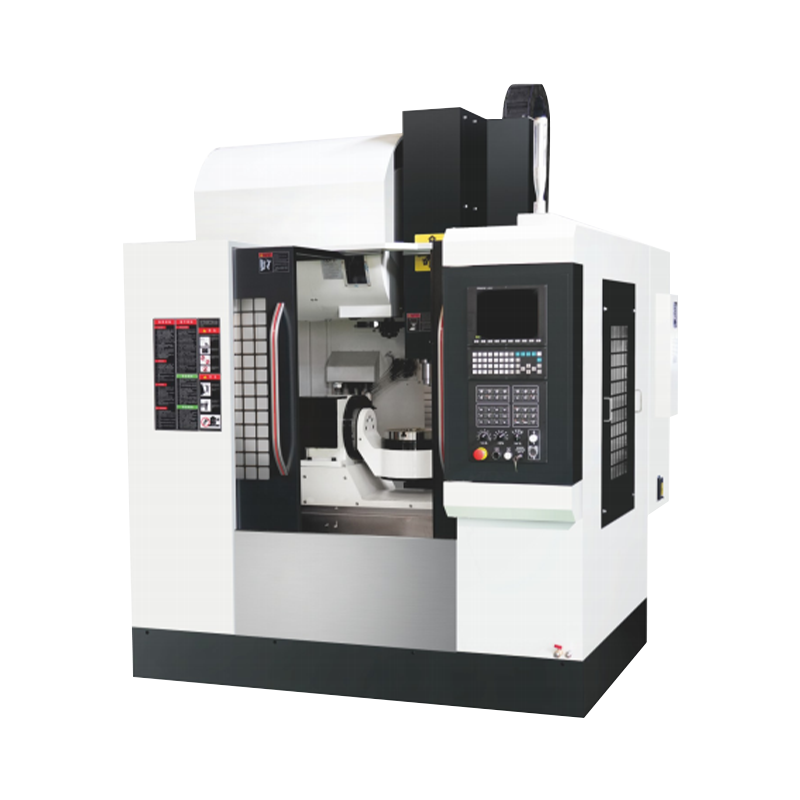
Verticala este valoarea implicită pentru munca generală. Operatorul privește direct în zona de tăiere, prinderea lucrării este simplă și o masă rotativă pe a patra axă poate fi adăugată ulterior fără a reconstrui mașina. Această combinație este motivul pentru care un centru de prelucrare vertical transportă cea mai mare parte a sarcinii zilnice de frezare într-un atelier general.
 Pe verticală Machining Centre Centrul de prelucrare vertical este un echipament de prelucrare CNC de înaltă performanță, potrivit pentru prelucrarea de precizie a pieselor complexe. Adoptă o minge de înaltă precizie de nivel C3... Vizualizare produs →
Specificații care mută de fapt prețul
Două mașini pot indica aceeași cursă pe axa X și totuși diferă cu un factor de doi în ceea ce privește prețul. Decalajul se află sub cifra de călătorie din titlu. Verificați aceste puncte unul câte unul:
- Dimensiunea mesei și călătoria utilizabilă. Scădeți spațiul ocupat de menghină, dispozitive și orice masă rotativă. O cursă X de 800 mm cu o fixare de 150 mm lasă aproximativ 650 mm pentru piesă.
- Conicitatea axului și puterea. BT40 acoperă majoritatea lucrărilor cu sarcini medii. BT50 și cuplurile nominale mai mari se potrivesc pentru îndepărtarea grea de stoc din oțel.
- Gama de viteze a axului. O viteză maximă mare ajută sculele cu diametru mic și aluminiul, dar performanța de degroșare este decisă de cuplul de la capătul inferior al intervalului.
- Traversare rapidă și viteze de avans de tăiere. Ratele rapide reduc timpul de tăiere a aerului; vitezele de avans de tăiere trebuie indicate la o adâncime de tăiere stabilită, nu izolat.
- Precizia de poziționare și repetare a poziționării. Acestea sunt două numere separate. Precizia repetării guvernează consistența lotului; precizia de poziționare guvernează cât de aproape scula ajunge la punctul programat.
- Capacitatea magaziei de scule și timpul de schimbare. Un magazin mic înseamnă opriri frecvente, iar timpul de la cip la cip se acumulează pe parcursul unei ture.
- Sistem CNC și axe controlate. Confirmați la acceptare care funcții sunt activate, în loc să acceptați promisiunea că acestea pot fi adăugate mai târziu.
- Îndepărtarea așchiilor și manipularea lichidului de răcire. În buzunare adânci și în lucrările de alezare, acumularea de așchii cauzează defecte mai devreme decât uzura sculei.
Frezare sau strunjire: potriviți mașina cu piesa
Cumpărătorii selectează adesea echipamentul în funcție de ceea ce este deja pe podea, mai degrabă decât de geometria din fața lor. O ordine mai sigură a gândirii începe cu partea:
- Piesele rotative, cum ar fi arbori, manșoane, flanșe și fitinguri rulează cel mai rapid pe un strung sau un centru de rotire orizontal .
- Piesele prismatice, cum ar fi plăcile, carcasele, consolele și inserțiile de matriță aparțin unei freze m/c.
- Piesele care combină ambele caracteristici, cum ar fi un corp de supapă cu plăcuțe frezate, fie au nevoie de două operații, fie de o trecere pe o platformă de frezare.
Dacă aceeași mașină trebuie să acopere ambele familii, o freză verticală cu trei axe este punctul de plecare mai practic. Dacă volumul de muncă este în mare parte producție de tip arbore, cumpărarea mai întâi a unei mori este pur și simplu ordinea greșită de cumpărare.
Componente care decid acuratețea pe termen lung
Precizia inițială vine din asamblare. Precizia după cinci ani vine de la piesele în sine. Clasate în funcție de efectul asupra suprafeței finisate, acestea sunt articolele despre care merită să întrebați un furnizor:
- Ansamblu ax. Dispunerea rulmenților, preîncărcarea și comportamentul termic decid dacă calitatea suprafeței se menține la vârful intervalului de viteză.
- Căile de ghidare. Căile de cutie rezistă la sarcini grele de tăiere; șinele liniare permit viteze mai rapide și menține precizia mai mult timp. Alegerea ar trebui să urmeze tipul de tăiere, nu o preferință generală.
- Șuruburi cu bile. Clasa de preîncărcare și avansul afectează jocul și cât de repetabil revine axa în poziție.
- Turnări. Fier rășină-nisip, îmbătrânit corespunzător și proporționat generos, atenuează vibrațiile. Un pat ușor îl transmite, iar rezultatul apare sub formă de urme de vibrații pe piesa de prelucrat.
- Sistem CNC. Controlul decide ce cicluri sunt disponibile și cum poate fi extinsă mașina mai târziu.
Pentru piesele de prelucrat mari, grele, structura se mută până la un design de tip punte în care axul este purtat pe o grindă transversală, iar masa rămâne fixă, astfel încât mașina nu trebuie să miște masa piesei.
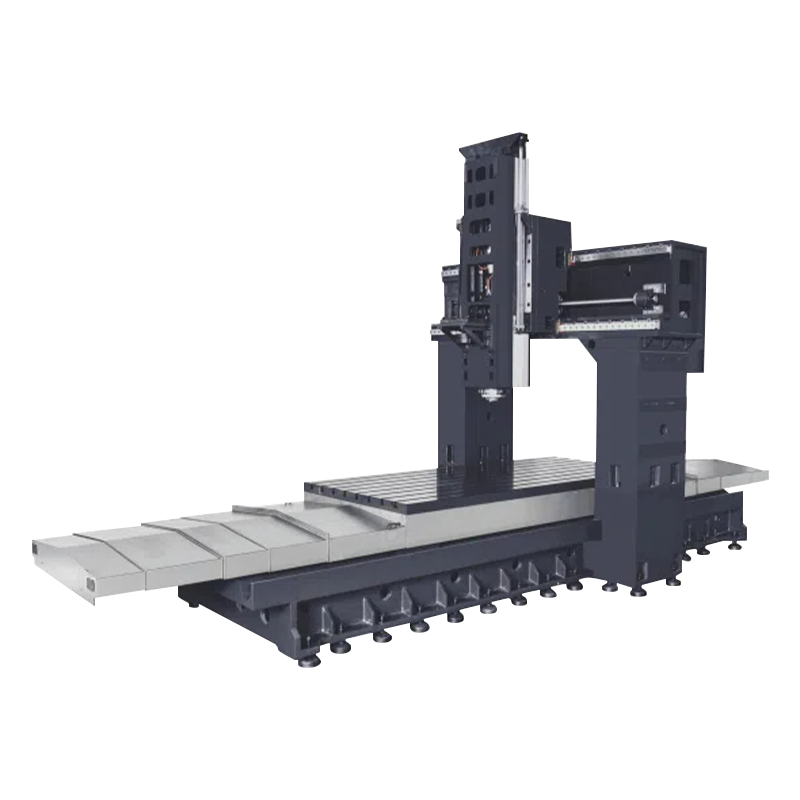 Centru de prelucrare cu două coloane Mașinile de găurit și filetat folosesc configurații de înaltă calitate, cum ar fi șuruburi cu bile „Gintech PMI”, „Shangyin HIWIN” sau „THK” de calitate C3, rulmenți de calitate P4, „Speedcn” dire... Vizualizare produs →
Patru greșeli pe care cumpărătorii continuă să le repete
- Cumpărând doar în călătorii. Este posibil ca o mașină care se potrivește piesei pe hârtie să nu se potrivească și pe dispozitivul de fixare, masa rotativă și dispozitivele de protecție pentru lichid de răcire.
- Alegerea unui ax după viteza maximă. Un ax de 12.000 rpm cu un cuplu scăzut se blochează într-o tăietură grea din oțel, în timp ce un ax mai lent, cu cuplu, termină aceeași lucrare fără plângeri.
- Subestimarea managementului așchiilor și lichidului de răcire. Așchiile prinse sunt tăiate la următoarea trecere, ceea ce se arată mai degrabă ca o finisare slabă și o uzură accelerată a inserției decât ca o defecțiune evidentă.
- Acceptarea rezultatelor geometriei statice fără o tăiere de probă. Verificările geometriei confirmă alinierea, dar numai o tăiere de probă pe propriul material la parametrii proprii confirmă că mașina va păstra toleranța în producție.
Unde un M/C de frezare convențional are încă sens
Nu orice lucrare are nevoie de un control CNC. În atelierele de întreținere, în mediile de lucru cu scule dintr-o singură piesă și de antrenament, o moara manuală de tip genunchi cu cap pivotant și alimentare manuală costă mai puțin, se instalează mai rapid și este mai ușor de abordat pentru un nou operator.
O mașină universală cu masă ridicată din această clasă se ocupă de suprafețe plate, suprafețe unghiulare, fante și canale. Nu se poate potrivi cu repetabilitatea unei axe servo-acționate, dar acolo unde cererea nu a cerut niciodată acea repetabilitate în primul rând, decalajul nu contează.
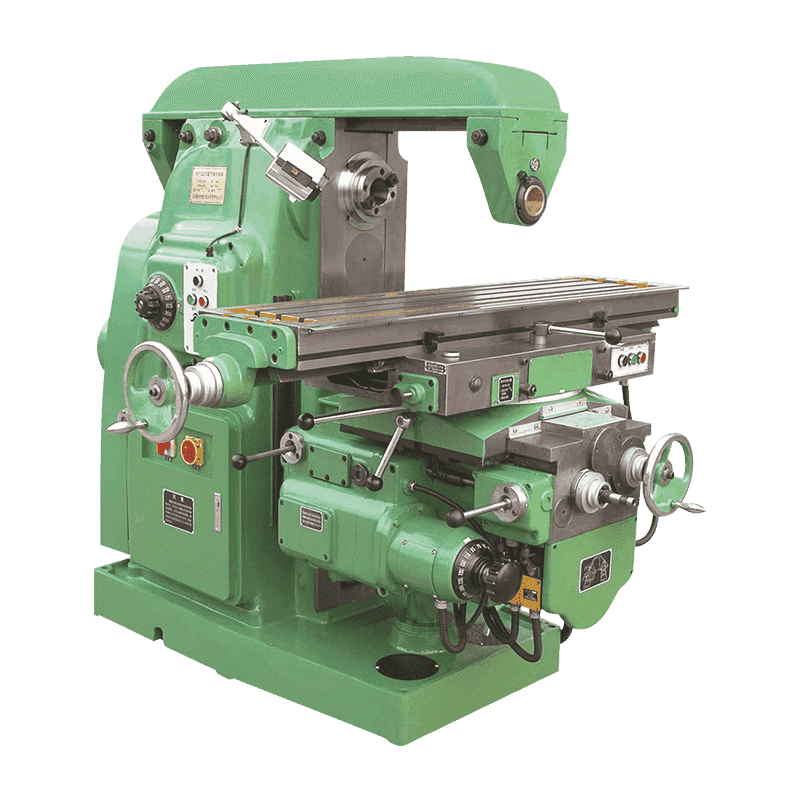 X6132 Mașină de frezat universală cu masă ridicată Introducerea și utilizarea produsului Această mașină unealtă este un fel de mașină unealtă puternică de tăiat metal, mașina unealtă are o rigiditate puternică, o gamă largă de viteze de avans și poate fi... Vizualizare produs →
Testare de acceptare și îngrijire zilnică
Rulați acceptarea pe propriile părți. Piesele de testare furnizate de furnizor sunt utile pentru comparație, dar rareori reproduc materialul, fixarea sau toleranțele producției reale.
- Verificarea geometriei. Verificați dreptatea, perpendicularitatea și deplasarea radială a arborelui față de cifrele publicate înainte de a semna.
- Tăiere de probă. Prelucrați materialul la parametrii dumneavoastră normali și măsurați suprafața finită în raport cu toleranța de desen.
- alergare continuă. Rulați un ciclu de patru până la opt ore și urmăriți temperatura axului, deplasarea axei și repetați precizia pe parcursul schimbului.
- Rutina zilnică. Curățați așchiile, verificați lubrifierea modului și confirmați concentrația lichidului de răcire înainte de prima tăiere a zilei.
- Inspecție trimestrială. Verificați jocul șurubului cu bile și starea ghidajului și renivelați mașina dacă fundația s-a deplasat.
Aduceți-l înapoi la aparatul de pe podeaua dvs
O frezare m/c este selectată pe trei lucruri: geometria pieselor, intervalul de dimensiuni reale pe care o veți rula și productivitatea de la unealtă la alta pe care o necesită fiecare schimb. Rezolvați-le mai întâi și lista de specificații se scrie în mare parte singură.
Ningbo Hongjia CNC a construit echipamente de tăiere a metalelor din 2006, cu un catalog care acoperă centre orizontale de strunjire și frezare, strunguri verticale, centre de frezat și mașini convenționale. Un centru de prelucrare vertical acoperă cea mai mare parte a lucrărilor generale de frezare, o structură cu două coloane acoperă piesele mari, iar o moară universală cu masă de ridicare umple golul în care un control CNC nu este deloc necesar.
Dacă doriți ca selecția să fie verificată în raport cu desene și toleranțe specifice, trimiteți detaliile piesei în loc să răsfoiți singur catalogul. Contextul operațiunii de fabricație este stabilit pe despre Ningbo Hongjia CNC pagina.
