

Nu ezitați să contactați când aveți nevoie de noi!
 Acasă / Ştiri / Știri din industrie / Un ghid practic pentru cad și cam: utilizări, selecție și considerații cheie
Un ghid practic pentru cad și cam: utilizări, selecție și considerații cheie
 2026.11.04
 Știri din industrie
O cerere de ofertă vine cu un fișier STEP, un desen PDF și o dată de livrare. Înainte ca magazinul să poată cota, trebuie să răspundă la trei întrebări: poate fi ținută piesa, poate scula atinge fiecare caracteristică și mașina poate păstra toleranța la timpul ciclului indicat. CAD și CAM răspund la aceste întrebări în succesiune. CAD definește piesa; CAM definește mișcarea care o face. Transferul dintre ele este locul în care încep cele mai multe erori de estimare, primele articole abandonate și schimbările neașteptate ale instrumentului.
Ce fac de fapt CAD și CAM
CAD este partea de geometrie a fluxului de lucru. Produce desenul 2D, modelul 3D, structura de ansamblu și dimensiunile și toleranțele care definesc acceptarea. Într-un atelier de lucru, fișierul CAD poate veni de la client sau poate fi reconstruit dintr-un desen deoarece modelul furnizat este incomplet. CAD răspunde la o întrebare: care este piesa?
CAM începe cu acea geometrie, dar răspunde la o altă întrebare: cum este făcută piesa? Programatorul definește stocul, suportul de lucru, ansamblurile de scule, secvența de operare, parametrii de tăiere, strategia lichidului de răcire și traseul sculei. Ieșirea nu este un model mai frumos. Este un set de instrucțiuni specifice mașinii, de obicei cod G, plus o foaie de configurare care îi spune operatorului ce să încarce și unde să atingă.
| Întrebare | CAD | CAM |
|---|---|---|
| Întrebare primară | Care este partea? | Cum se face? |
| Intrare de bază | Desen client, scanare, concept | Model 3D, definiție stoc, cinematica mașinii |
| Ieșire de bază | Desen 2D, model 3D, lista de materiale | Calea sculei, programul NC, fișa de configurare |
| Riscul principal | Lipsește toleranță sau datum | Post-procesor greșit, alocație de stoc sau acoperire a instrumentului |
| Proprietar tipic | Inginer proiectant, desenator | Programator CAM, mașinist |
Distincția contează din punct de vedere comercial. O modificare de proiectare poate costa ore de inginerie. O schimbare CAM poate costa un dispozitiv, un instrument sau un ciclu de verificare. Tratându-le ca pe un singur pas ascunde ambele costuri.
Handoff: calitatea modelului devine acuratețea mașinii
Un model poate arăta perfect pe ecran și poate fi încă inutilizabil în CAM. Suprafețele deschise, solidele suprapuse, unitățile mixte și datele lipsă forțează programatorul să reconstruiască geometria și fiecare reconstrucție introduce șansa de a muta o caracteristică. Pentru piesele turnate, cea mai importantă transfer este adesea axa de rotație și plicul stocului. Dacă linia centrală a modelului nu se potrivește cu axa axului în CAM, piesa va fi tăiată excentric, indiferent de cât de atent este generată traseul sculei.
Înainte de programare, verificați modelul față de desen și nu față de ecran:
- Unități și scară. Confirmați milimetrii sau inci înainte de import. O eroare de factor de 25,4 poate supraviețui mai multor operațiuni înainte de a deveni evidentă.
- Schema de date. Acceptați datele A-B-C și faceți ca offset de lucru CAM să oglindească desenul.
- Stare stoc. Definiți stocul de bare, semifabricat turnat sau forjare aproape de plasă; stocul modifică adâncimea de tăiere, angajarea sculei și timpul ciclului.
- Intenția caracteristicii. Filetele, teșiturile, fileurile, decupările și reliefurile au nevoie de un scop. O teșitură cosmetică poate deveni o coliziune cu o unealtă orientată spre spate.
- Stivă de toleranță. CAD arată geometria nominală. Nu prezintă deformare la fixare, creștere termică sau efectul unei inserții plictisitoare.
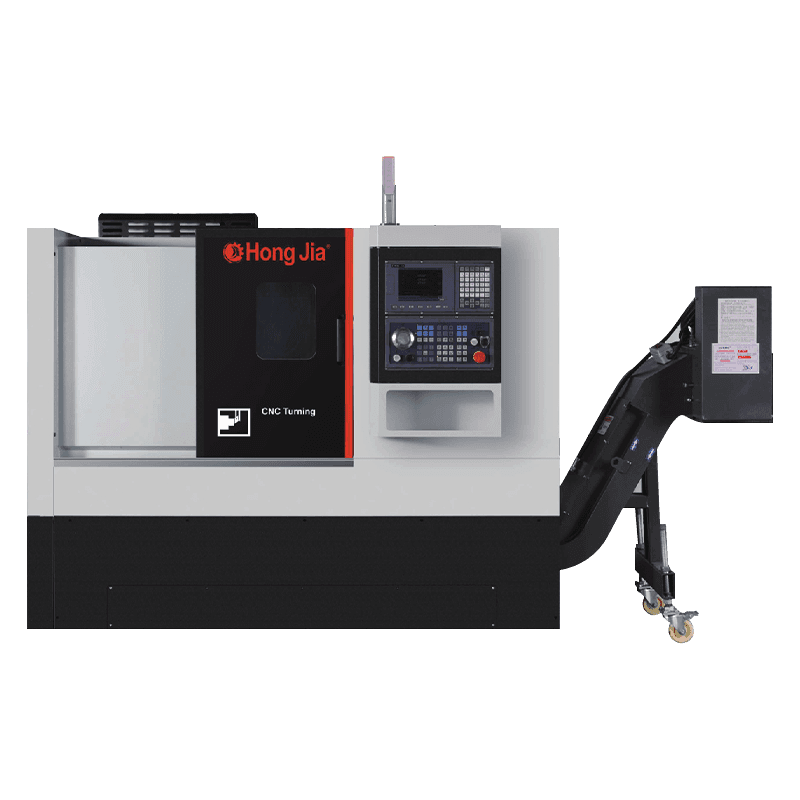
Pentru magazinele care decupează stocuri mai mari de bare sau fac treceri grele de degroșare, un strung orizontal de mare putere cu un pat stabil oferă programatorului spațiu pentru a utiliza adâncimi realiste de tăiere.
 Strung orizontal CNC de mare putere CK6150 Strung plat de mare putere cu alezajul axului de 82 mm și motor de 7,5 kW, potrivit pentru stocuri de bare mai mari și degroșări grele cu CAM potrivite. Vizualizare produs →
De la calea sculei la mișcarea mașinii
Ieșirea CAM nu este universală. Post-procesorul traduce un traseu generic al sculei în codul pe care îl așteaptă o anumită mașină: pozițiile de schimbare a sculei, orientarea axului, codurile M pentru lichidul de răcire, mișcarea contrapuntului, strângerea mandrinei, strângerile de mână ale alimentatorului de bare și sincronizarea subaxului. O postare care este apropiată, dar nu corectă poate produce un program care arată rezonabil pe ecran și se comportă prost la mașină.
Caracteristicile mașinii schimbă sarcina de programare mai mult decât se așteaptă majoritatea cumpărătorilor:
- Numărarea axei. Un strung cu două axe și un centru de strunjire cu trei axe cu o axă Y sau subax necesită verificări diferite de coliziuni și logică de sincronizare.
- Configurația turelei. Numărul de stații, uneltele active și capacitatea dublă turelă determină dacă o caracteristică poate fi finalizată într-o singură configurare sau necesită o a doua operație.
- Capacitate de control. Suportul pentru macro-uri, memoria, anticiparea și ciclurile predefinite afectează modul în care este structurat programul și cât de repede poate rula fără opriri.
- Reținere de lucru. Opțiunile pentru mandrina, clema, odihna constantă și contrapunctul stabilesc modelul stoc și zona accesibilă.
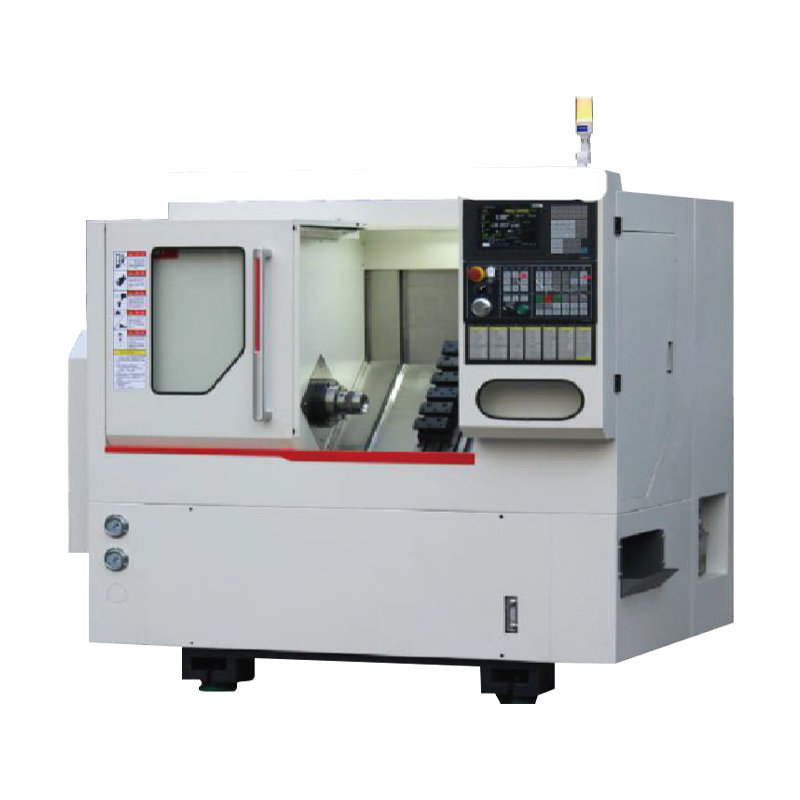
Pe un centru de strunjire cu tăiere grea, programatorul trebuie să respecte și puterea axului și cuplul. O cale care pare eficientă în software poate bloca axul sau poate crea vibrații dacă adâncimea de tăiere depășește ceea ce poate absorbi mașina.
 NC-106D Centru de strunjire orizontal cu tăiere grea Centru de strunjire cu tăiere grea cu alezajul axului de 56 mm, ax de 11 kW și turelă de putere cu 12 stații, care merită revizuit atunci când se potrivește CAM cu cuplul axului și sculele. Vizualizare produs →
O listă de verificare practică înainte de a vă angaja
Cel mai ieftin loc pentru a detecta o eroare CAD/CAM rămâne computerul. Al doilea cel mai ieftin este un drum uscat. Cel mai scump este un prim articol casat pe o mașină care este deja rezervată.
- Obțineți fișierul CAD nativ și un fișier STEP neutru. Verificați unitățile, datele de referință și integritatea modelului înainte de a cota.
- Acordați asupra stocului și a lucrărilor. Confirmați dimensiunea barei, fălcile mandrinei, spațiul de fixare și dacă piesa are nevoie de o contrapunctură sau de sprijin constant.
- Construiți configurația CAM cu cinematica reală a mașinii. Utilizați turela propriu-zisă, suporturile de scule și post-procesorul, nu un demonstrator generic.
- Simulați cu eliminarea stocurilor și verificarea coliziunilor. Căutați mișcări rapide prin mandrina, interferențe ale suportului de scule și caracteristici inaccesibile.
- Demonstrați programul și inspectați primul articol. Verificați decalajele sculei, decalările de lucru, alocația pentru prima tăiere și acceptarea față de desen.
Această secvență nu este documente. Este cea mai ieftină modalitate de a prinde o rază de inserție greșită, o teșitură lipsă sau o turelă care nu poate ajunge la fața din spate.
Concepții greșite comune și costul lor
CAD/CAM este un buton. CAM necesită încă decizii cu privire la stoc, unelte, ordinea operațiunilor și punctele de reținere. Software-ul poate calcula o cale; nu poate decide dacă piesa se va mișca atunci când mandrina se deschide.
Orice post-procesor va funcționa. O postare generică poate produce cod care arată corect și funcționează greșit. Înălțimea de schimbare a sculei, orientarea axului și secvențierea lichidului de răcire sunt specifice mașinii dintr-un motiv.
Simularea dovedește rolul. Simularea dovedește mișcarea, nu dinamica. Nu va afișa vibrații de la o bară lungă plictisitoare sau deviație de la o configurație slabă.
Cea mai ieftină mașină este cea mai ieftină parte. Dacă o mașină cu costuri mai mici adaugă o a doua configurare, un dispozitiv suplimentar sau un ciclu mai lent, economisirea dispare în etapa de cotație.
Potrivirea mașinii cu lucrarea
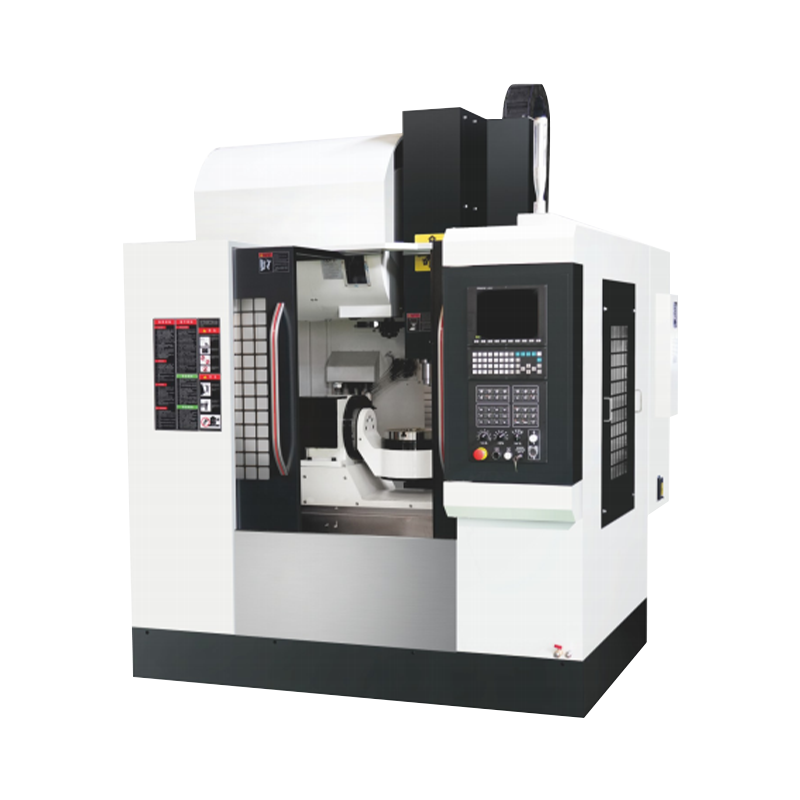
Strungurile orizontale și centrele de strunjire se potrivesc lucrărilor cu arbore, disc și manșon în care piesa se rotește în jurul unei linii centrale stabile. Strungurile verticale se potrivesc adesea mai bine pentru piesele cu diametru mare și lungimi scurte, deoarece prinderea lucrării este mai stabilă și încărcarea este mai simplă. Centrele de prelucrare verticale manipulează piese prismatice cu fețe, buzunare și modele de găuri. Configurarea CAM ar trebui să urmeze aceeași logică: alegeți mașina care elimină cele mai multe setări fără a face piesa mai greu de ținut.
A serie orizontală de strunjire și frezare CNC de obicei se întinde pe strunjire simplă pe două axe prin configurații de scule active și sub-ax. Această gamă contează deoarece aceeași familie de piese poate avea nevoie de un strung de bază astăzi și de un centru de strunjire anul viitor.
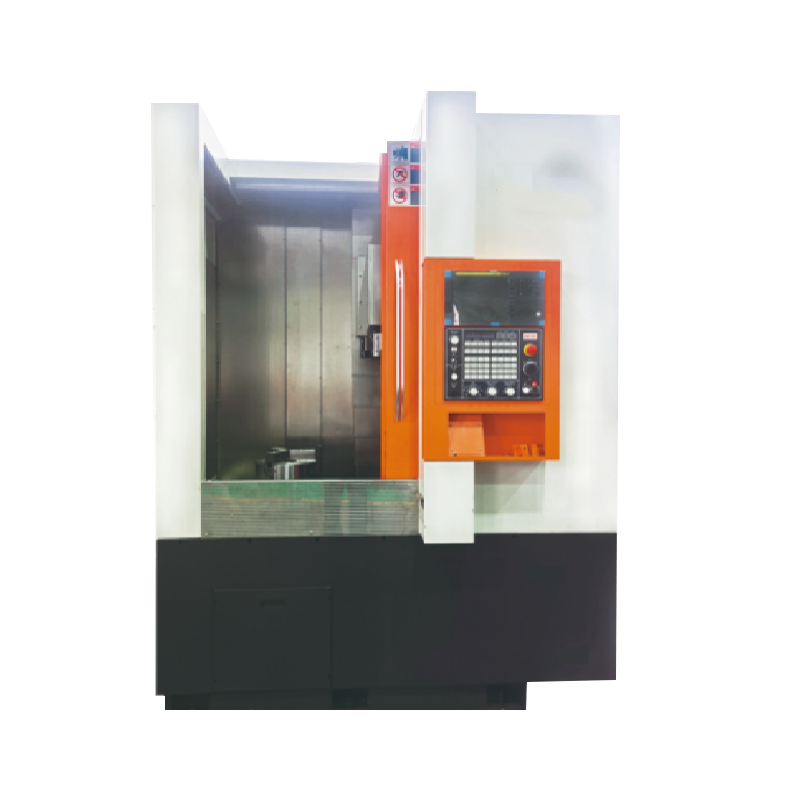
Pentru inele mari, flanșe și arbori scurti, un strung vertical cu o singură coloană poate simplifica prinderea lucrării și poate reduce tentația de a depăși piesa. Strungul vertical cu o singură coloană CNC CK5116B este un exemplu al acestei configurații.
 CK-5116B Strung vertical cu o singură coloană Siemens 808D Strung vertical cu o singură coloană cu mandrina hidraulică de 1400 mm și diametrul maxim al stâlpului sculei de 1600 mm, util pentru inele și flanșe mari, unde simplitatea prindere a lucrării contează. Vizualizare produs →
CAD și CAM nu sunt categorii de software de comparat pe o listă de caracteristici. Ele sunt transferul dintre un desen și o parte tăiată. Curățați modelul, definiți cu onestitate stocul și suportul de lucru, postați pe mașina propriu-zisă și tratați primul articol mai degrabă ca pe un test decât ca pe producție. În acest fel, mașina devine o parte previzibilă a cotației în loc de variabila care decide dacă munca face bani.
