



Nu ezitați să contactați când aveți nevoie de noi!
 Acasă / Ştiri / Știri din industrie / Prelucrare medicală: un ghid practic pentru procese CNC de precizie pentru dispozitive
Prelucrare medicală: un ghid practic pentru procese CNC de precizie pentru dispozitive
 2026.11.11
 Știri din industrie
O inspecție a primului articol pe un șurub osos din inox 316L începe adesea cu o întrebare practică: poate acest proces să mențină toleranța critică pe tot lotul, nu doar pe o singură parte bună? Această întrebare se află în centrul prelucrărilor medicale. Lucrarea nu este definită de un singur tip de mașină. Este definit printr-un traseu controlat care se potrivește cu geometria piesei, materialul, toleranța, finisarea suprafeței, curățarea și trasabilitatea.
Pentru cumpărători, concluzia utilă este simplă: alegeți traseul procesului înainte de a compara specificațiile mașinii. Un strung cu precizie excelentă a arborelui nu va compensa un dispozitiv slab sau un plan de inspecție care nu poate măsura caracteristica. O mașină modestă într-un proces stabil și bine documentat poate produce încă componente medicale repetabile atunci când ruta este corectă.
Începeți cu familia de piese, nu cu mașina
Prelucrarea medicală acoperă instrumente chirurgicale, componente pentru implanturi, piese de echipamente de diagnosticare, conectori pentru traseul fluidului și carcase pentru instrumente. Nu împărtășesc o singură rețetă de producție. Un șurub rotund pentru oase, o placă plată pentru instrumente și un distribuitor cu găuri perforate încrucișat atrag procesul către diferite echipamente și metode de inspecție.
O modalitate practică de planificare a traseului este gruparea părților după geometria dominantă. Tabelul de mai jos este un punct de plecare pentru o revizuire a ofertei, nu un substitut pentru un plan de proces specific unei părți.
| Parțial familie | Traseu tipic | Caracteristicile aparatului de verificat | Focalizarea inspecției |
|---|---|---|---|
| Implanturi rotunde, șuruburi, știfturi | Strunjire CNC, uneori frezare la a doua operație | Precizia axului, repetabilitatea mandrinei sau mandrinei, avans bara | Diametru, filet, deformare, finisare a suprafeței |
| Arbori și conectori cu caracteristici cu două capete | Centru de strunjire sau strunjire cu ax dublu | Sincronizarea axului, subaxul, jocul sculei | Aliniere axială, poziție caracteristică la caracteristică |
| Plăci și carcase pentru instrumente | Frezare, găurire și filetare | Rigiditate, stabilitate termică, capacitate pentru unelte mici | Planeitatea, poziţia găurii, controlul bavurilor |
| Traseul fluidului și părțile colectoare | Frezare plus gaurire, debavurare, curatare | Presiune lichid de răcire, evacuare așchii, acces scule | Intersecție cu găuri încrucișate, curățenie |
| Piese prototip sau punte | Frezare cu trei sau patru axe, strunjire | Configurare rapidă, compensare de lucru, bibliotecă de instrumente | Corelația cu primul articol |
Rotirea se ocupă de caracteristicile rotunde, repetate
Dacă piesa este în mare parte rotativă, strunjirea este de obicei prima operație de examinat. Prelucrarea medicală implică adesea diametre mici, fire fine, conici, raze și caracteristici ale feței care trebuie să se repete în mii de piese. Mașina trebuie să mențină dimensiunea fără ajustare constantă a operatorului. Acest lucru pune comportamentul termic al axului, repetabilitatea mandrinei sau colțului, poziționarea turelei și livrarea lichidului de răcire înaintea vitezei maxime a arborelui.
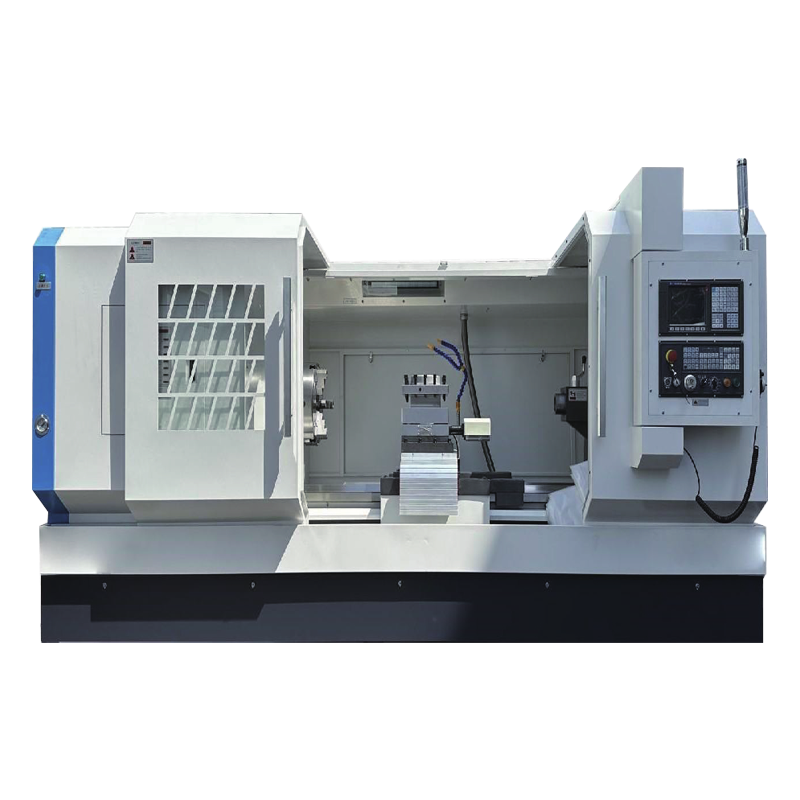
Pentru un strung orizontal de înaltă precizie, CK6140 este un punct de plecare relevant atunci când învelișul piesei și volumul de producție se potrivesc unui aspect cu un singur ax. Nu este un substitut pentru validarea procesului, dar poate fi platforma stabilă de întoarcere în jurul căreia este construit traseul. Pentru o comparație mai largă a configurațiilor de strunjire și frezare, ghid de selecție a mașinilor de strunjire și frezat este util înainte de a restrânge lista de mașini.
 Strung orizontal CNC de înaltă precizie CK6140 Strungul orizontal CNC din seria CK6140 are precizie ridicată, putere mare și rigiditate ridicată. Principalele sale componente și structura sunt proiectate optim și este... Vizualizare produs →
Materiale Setați fereastra de tăiere
Alegerea materialului schimbă sculele, turațiile, lichidul de răcire și inspecția. În prelucrarea medicală, oțelul inoxidabil 316L, titanul Ti-6Al-4V, cobalt-crom, PEEK, aluminiu 6061 și alama sunt suficient de comune pentru a justifica ipoteze de proces separate. Aceeași geometrie se poate comporta foarte diferit în titan și alamă.
- Oțelul inoxidabil 316L se poate întări și bavuri; margini ascuțite, lichid de răcire stabil și materie de debavurare atentă.
- Ti-6Al-4V are conductivitate termică scăzută, astfel încât căldura se concentrează la vârf; rigiditatea și strategia lichidului de răcire sunt critice.
- Cobalt-cromul este abraziv și uzură intensiv; durata de viață a sculei și integritatea suprafeței necesită o monitorizare atentă.
- PEEK nu este un metal; presiunea de fixare, reducerea stresului și curățenia afectează rezultatul.
- Aluminiul 6061 taie usor, dar poate marca; controlul așchiilor și protecția suprafeței contează.
- Alama este adesea prelucrată fără plumb, dar tipurile fără plumb sau speciale pot schimba sculele și finisajul.
Nu acceptați o listă de materiale ca dovadă a capacității. Solicitați parametrii de tăiere, sculele și metoda de inspecție utilizate pe o piesă comparabilă. Certificatele de material și trasabilitatea lotului fac parte din discuția de cumpărare de la prima cotație.
Toleranțe și inspecție decid traseul procesului
Toleranța nu este un singur număr. Un diametru în plus sau în minus de 0,01 mm, o poziție reală de 0,005 mm și un finisaj al suprafeței Ra de 0,2 micrometri sunt probleme diferite. Ofertele de prelucrare medicală ar trebui să identifice care sunt caracteristicile care conduc procesul, care sunt funcționale și care sunt doar de referință. Această distincție previne supraprelucrarea și reduce costurile.
O secvență de inspecție funcțională este:
- Examinați desenul și definiți schema de date înainte de a cita.
- Verificați că mașina și dispozitivul de fixare pot repeta caracteristica critică într-o tăiere de probă.
- Măsurați primul articol pe un CMM, comparator optic, micrometru sau profilometru, după cum cere caracteristica.
- Efectuați o verificare a capacității pe cea mai strictă caracteristică funcțională, nu doar pe cea mai ușoară.
- Documentați ajustările și verificați din nou după orice schimbare de instrument sau program.
Când piesele au caracteristici la ambele capete, refixarea poate introduce eroarea pe care o descoperă ulterior inspecția. Un centru de strunjire automat de andocare cu două axuri, cum ar fi NC106DS, merită evaluat atunci când familia de piese a repetat lucrări la două capete și volumul justifică configurarea. Beneficiul nu este numele mașinii; este mai puține setări, mai puține schimbări de date și o cale mai scurtă de la piesa goală la cea verificată.
 NC106DS Centru de întoarcere automată de andocare cu două axe Pentru lucrări repetate cu două capete, andocarea sa automată cu două axuri integrează strunjirea, găurirea, alezarea, frezarea și filetarea pentru a reduce setările și deplasările de referință. Vizualizare produs →
Realizarea găurilor și frezarea au nevoie de propriile puncte de control
Multe piese medicale nu sunt finisate la strung. Plăcile de instrumente, carcasele, colectoarele și componentele de fixare au nevoie de planeitate, adâncime a buzunarului, poziție a orificiilor, calitate a filetului și control al bavurilor. Un centru de prelucrare vertical sau o mașină de găurit și filetare poate fi calea corectă, dar numai dacă mașina poate menține poziția peste lot și poate evacua așchiile din găurile mici.
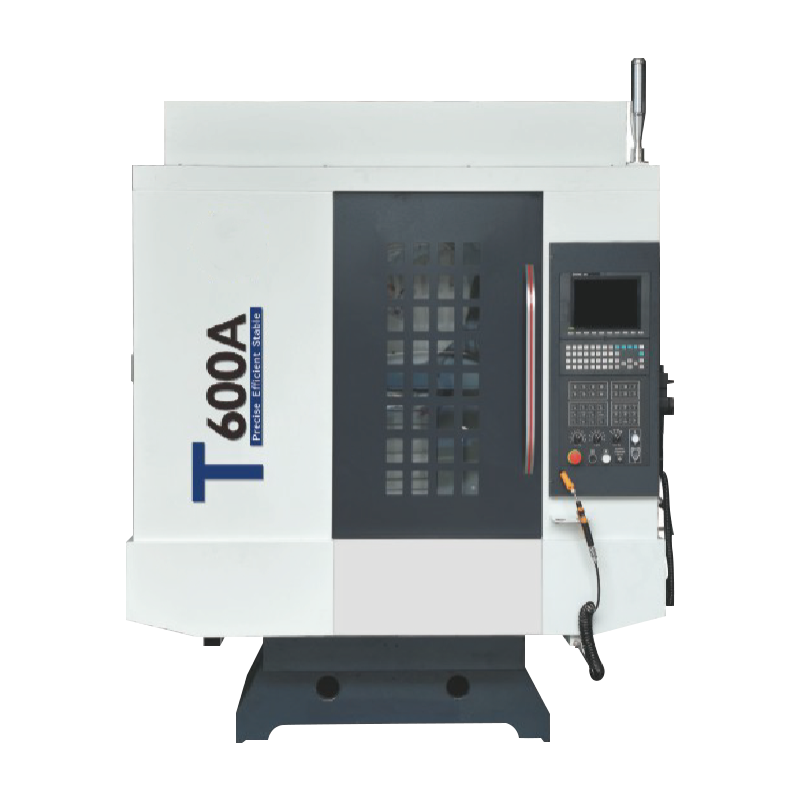
Pentru găurirea și filetarea în găuri mici, verificați viteza axului la vârful sculei, controlul găuririi, presiunea și țintirea lichidului de răcire, curățarea sculei și capacitatea de a verifica poziția găurii fără a deteriora suprafața. Un centru de foraj de mare viteză, cum ar fi T600A, este relevant atunci când familia de piese are multe găuri mici și procesul necesită găurire rapidă și repetabilă, mai degrabă decât frezare grea.
 Centru de foraj de mare viteză T600A Pentru familiile de piese cu multe găuri mici, axul său de mare viteză și uleiul prin ax suportă cicluri rapide și repetabile de găurire și filetare. Vizualizare produs →
Frezarea și găurirea ridică, de asemenea, o problemă de curățare. Bavurile și așchiile prinse nu sunt probleme cosmetice în prelucrarea medicală; acestea pot afecta potrivirea, funcționarea și validarea curățării în aval. Specificați metoda de debavurare, ruperea muchiei și accesul la inspecție înainte de prima tăiere.
Curățarea, trasabilitatea și validarea fac parte din proces
O piesă prelucrată care măsoară bine, dar nu poate fi urmărită nu este o componentă medicală finită. Procesul trebuie să păstreze lotul de material, mașina, revizuirea programului, schimbarea sculei, operatorul, rezultatul inspecției și evidența curățării. Acest lucru nu înseamnă că fiecare cumpărător are nevoie de un pachet complet de validare, dar oferta ar trebui să precizeze ce este inclus.
- Certificat de material si trasabilitate lot pana la stocul primit.
- Rutarea procesului cu operațiuni critice, instalații și puncte de inspecție.
- Raport de inspecție al primului articol cu rezultate dimensionale și de suprafață.
- Schimbarea sculelor și controlul revizuirii programului pentru comenzi repetate.
- Metoda de curățare și debavurare, inclusiv cerințele de pasivare, acolo unde este cazul.
- Tratarea neconformității și aprobarea abaterilor înainte de expediere.
Pentru munca reglementată, întrebați cum validează furnizorul un nou proces și cum controlează acesta modificările. Un proces care este stabil doar pentru că operatorul inițial știe că particularitățile reprezintă un risc de aprovizionare, nu o capacitate.
Întrebări ale furnizorilor care separă capacitatea de revendicările din broșură
Cea mai rapidă modalitate de a evalua un furnizor de prelucrare medicală este să ceri dovezi legate de o familie de piese, nu o declarație generală de capacitate. Un furnizor care nu poate explica logica de fixare, inspecție și control al schimbării pentru o piesă comparabilă este puțin probabil să se îmbunătățească după comanda de cumpărare.
- Care caracteristică din această parte va fi cel mai greu de deținut și cum veți dovedi capacitatea?
- Ce mașină, dispozitiv și unelte vor rula primul articol?
- Cum compensezi creșterea termică pe termen lung?
- Care este metoda de inspecție pentru cea mai strictă înștiințare și cine o examinează?
- Cum controlați revizuirile programului și modificările instrumentelor după aprobare?
- Ce pași de curățare și debavurare au loc înainte de inspecția finală?
- Ce se întâmplă atunci când o dimensiune iese din toleranță la mijlocul lotului?
De asemenea, ajută la revizuirea echipamentului real al furnizorului și a procesului. CNC-uri Hongjia despre pagina descrie un fundal de echipamente CNC de tăiere a metalelor și o gamă de produse care include centre de strunjire orizontale, strunguri verticale, centre de prelucrare și mașini de găurit și filetare. Acest interval este un context util, dar cumpărătorul are nevoie în continuare de o rută specifică unei părți, de un plan de acceptare măsurabil și de un proces clar de control al schimbării.
Prelucrarea medicală este o disciplină a repetabilității. Secvența de cumpărare ar trebui să fie: definiți familia de piese, alegeți traseul procesului, verificați mașina și dispozitivul de fixare pe caracteristica critică, blocați inspecția și trasabilitatea, apoi comparați prețul.
O cotație de mașină fără această secvență este doar un punct de plecare. Întrebarea mai puternică este dacă furnizorul poate arăta cum prima parte bună devine a miilea parte bună.
