





Nu ezitați să contactați când aveți nevoie de noi!
 Acasă / Ştiri / Știri din industrie / Prelucrare CNC cu cinci axe: cum funcționează, cât costă și când se plătește
Prelucrare CNC cu cinci axe: cum funcționează, cât costă și când se plătește
 2026.11.18
 Știri din industrie
Un colector hidraulic cu douăsprezece găuri încrucișate la unghiuri compuse aterizează pe birou pentru cotare. Pe o freză cu trei axe are nevoie de cinci setări și cinci dispozitive de fixare, iar cea de-a treia configurație introduce o eroare de localizare de aproximativ 0,03 mm cu care trebuie să se confrunte fiecare operațiune ulterioară. Pe o mașină cu cinci axe, aceeași piesă rulează într-o singură prindere.
Această comparație este întregul caz de afaceri. CNC cu cinci axe nu câștigă lucru pentru că pare avansat; câștigă pentru că șterge setările, iar ștergerea unei setări șterge o fixare, o reclamă, o judecată a operatorului și un strat de stivă de toleranță pe care nimeni nu îl poate controla ulterior. Dacă o familie de piese de pe podeaua dvs. încă mai are nevoie de patru sau mai multe configurații, merită modelat serios pe cinci axe. Dacă are nevoie de unul, capitalul este de obicei mai bine cheltuit pe capacitatea pe care o veți folosi în fiecare zi.
Ce înseamnă de fapt CNC cu cinci axe
CNC cu cinci axe nu este un singur tip de mașină. Descrie orice centru de prelucrare care poate poziționa sau conduce scula de tăiere de-a lungul a trei axe liniare - X, Y și Z - plus două axe de rotație alese dintre A (rotație în jurul lui X), B (rotație în jurul lui Y) și C (rotație în jurul lui Z). Numărul de axe contează mult mai puțin decât modul de funcționare: pozițional sau simultan.
3 2 prelucrare pozițională
Cele două axe de rotație se indexează la un unghi și se fixează. Tăierea are loc atunci exact ca pe o mașină cu trei axe, doar dintr-o direcție diferită. Axele rotative se comportă ca niște elemente de fixare din metal: schimbările de orientare durează câteva secunde, iar o articulație rotativă blocată este aproape de o turnare solidă în rigiditate. Pentru majoritatea lucrărilor din atelier — suporturi, carcase, plăci cu fețe înclinate — 3 2 oferă cea mai mare parte a beneficiilor la o fracțiune din efortul de programare.
Prelucrare simultană pe cinci axe
Toate cele cinci axe se interpolează împreună, astfel încât axa sculei să urmeze suprafața. Acesta este ceea ce necesită rotoarele, blisk-urile, lamele, implanturile și cavitățile de matriță adânci și conturate și este, de asemenea, modul care face ca elementele de tăiere și găuri transversale să fie accesibile fără re-fixare. Cere CAM cu simulare a mașinii, un post-procesor dovedit pe deșeuri și operatori care înțeleg limitele și singularitățile rotative.
| Configurare | Cum se comportă mașina | Utilizare tipică | Efort de programare | Rigiditate |
|---|---|---|---|---|
| 3 axe | ax fix; piesa repozitionata manual intre setari | Piese prismatice cu trăsături pe două sau trei fețe | Scăzut | Cel mai înalt |
| 3 2 pozițional | Index si clema axelor rotative; tăierea rămâne într-o orientare fixă | Fețe înclinate, găuri transversale, lucru cu cinci fețe într-o singură prindere | Moderat | Înalt atunci când este prins |
| 5 axe simultane | Toate axele se interpolează în timp ce unealta este în tăiere | Rotoare, palete, matrițe conturate, caracteristici de decupare | Ridicat — sunt necesare simulare și o postare verificată | Scăzutest, especially with rotary mass in the head |
Cele trei modele de mașini și ce fac ele în configurația dvs
Acolo unde axele rotative stau fizic, modifică rigiditatea, suprafața de lucru și greutatea piesei pe care o poți ține. Trei machete acoperă aproape tot ce există pe piață.
- Cap/cap: ambele axe de rotație trăiesc în capul axului, astfel încât masa rămâne plată și poate transporta piese grele sau incomode. Pedeapsa este deplasarea masei sus în structură, ceea ce limitează dimensiunea și rigiditatea - cel mai frecvent la mașinile mai mici.
- Cap/masa: o axă de rotație în ax, de obicei B, și una în tabel, de obicei C. Acesta este cel mai comun compromis: rigiditate utilizabilă, un plic practic și acces bun pentru lucrări de dimensiuni medii.
- Masa/masa (trunnion): ambele axe stau pe masă, înclinând și rotind piesa de prelucrat. Foarte precis și rigid pentru piesele care se potrivesc, dar trunnionul acoperă greutatea părții, iar gravitația care acționează asupra unei piese grele de prelucrat apare ca eroare de poziționare pe encoderele rotative.
Verificați valorile cuplului de rotație față de piesa pe care intenționați să o executați. O masă cu o capacitate de reținere statică de 200 kg poate fi evaluată la o treime din aceea odată ce axa trebuie să accelereze sarcina, iar cifra dinamică este cea care supraviețuiește contactului unui timp de ciclu.
Unde se întorc banii
Rambursarea pe cinci axe apare rareori ca un ciclu mai rapid. Apare ca ore îndepărtate din partea din față și din spate a ciclului și ca defecte care nu se mai întâmplă.
Eliminarea setării
O piesă cu patru setări care devine o parte cu o singură instalare elimină trei modele de dispozitive de fixare, trei probe de testare și trei șanse de a încărca piesa de prelucrat în sensul greșit. În cazul în care o configurare costă între 45 și 90 de minute de timp de inactivitate a axului, numai acel element rând poartă adesea carcasa.
Unelte mai scurte, mai rigide
Cavitățile adânci de pe o mașină cu trei axe forțează uneltele lungi, iar deformarea crește odată cu cubul de consolă. Înclinarea capului vă permite să ajungeți la aceeași caracteristică cu un instrument cu 30 până la 40 la sută mai scurt, care poate multiplica rigiditatea de mai multe ori. Rezultatul vizibil este o finisare mai bună a suprafeței și o durată de viață mai lungă a sculei; rezultatul ascuns este mai puține treceri de semifinisare.
O singură dată în loc de o stivă de ele
Trei configurații contribuind fiecare cu 0,02 mm de eroare de locație nu oferă 0,02 mm în total - în cel mai rău caz, acestea oferă aproximativ 0,06 mm și, de obicei, apare ca o indicație de poziție între două caracteristici prelucrate în configurații diferite. O singură prindere se prăbușește, care se stivuiește la o singură contribuție. Rigiditatea la sursă contează la fel de mult, motiv pentru care același raționament rămâne în urmă centre de strunjire orizontale de mare rigiditate .
Controlul axei sculei pe suprafețe conturate
Cu axa sculei ținută aproape de suprafață normal, o freză cu vârf sferic continuă să lucreze în jurul diametrului său efectiv în loc să tragă cu viteza de tăiere aproape de zero la vârful sculei. Stepover poate fi lărgit ușor, iar timpul de lustruire manuală scade într-un mod care nu apare niciodată într-o estimare CAM.
Costurile care apar rar în cotație
Prețul mașinii este numărul cel mai puțin surprinzător din proiect. Restul tinde să ajungă ulterior, în facturi și în ore.
- CAM și un post-procesor verificat. Un stâlp simultan cu cinci axe este specific mașinii și trebuie dovedit pe deșeuri înainte de a atinge o parte a clientului. Bugetul pentru software-ul de simulare ca o cerință, nu o opțiune.
- Orele de programare. O primă cale de sculă simultană poate dura de trei până la zece ori mai mult pentru a fi programată decât o lucrare echivalentă cu trei axe. Păstrați aproximativ 80% din volumul de lucru în 3 2 și rezervați căi simultane pentru funcțiile care au cu adevărat nevoie de ele.
- Abilitatea de operator. Limitele rotative, singularitățile, conștientizarea coliziunii și sondarea în proces nu sunt absorbite într-o săptămână, iar un accident de trunion este o modalitate costisitoare de a le învăța.
- Suporturi de scule și spațiu liber. Suporturi scurte, bine echilibrate, mai multe în revistă și suficient spațiu pentru a ține capul departe de dispozitiv în orice unghi.
- Clădire și servicii. Funcția de bază, gestionarea lichidului de răcire și a așchiilor și o temperatură ambientală stabilă, dacă se așteaptă ca codificatoarele rotative să mențină precizie pe o tură completă.
- Întreținere și calibrare. Jocul rotativ, verificările codificatorului și verificarea geometriei aparțin planului anual din prima zi, nu după primul lot în afara toleranței.
Un test practic înainte de a vă angaja
Rulați acest lucru împotriva a trei luni de carduri de muncă, nu împotriva broșurii.
- Numărați piesele care au nevoie de mai mult de două orientări. Dacă acel grup este sub o cincime din volumul dvs. de lucru, 3 2 de pe o mașină verticală existentă poate să îl acopere deja.
- Enumerați toleranțele cu care luptați în prezent. Dacă problema este o indicare a locației între caracteristici de pe fețe diferite, cinci axe o rezolvă. Dacă este o toleranță de dimensiune pe o singură față, nu.
- Rambursarea modelului pe orele de configurare și reluare, mai degrabă decât durata ciclului. Timpul de tăiere pe o mașină cu cinci axe nu este adesea mai bun decât pe o mașină cu trei axe, iar citarea acestuia ca un câștig de viteză măgulește cifrele.
- Prețul alternativ sincer: configurații interne suplimentare față de subcontractarea familiei către un magazin cu cinci axe. La volum redus, subcontractantul câștigă de obicei și niciun capital nu este legat.
Dacă magazinul dvs. este construit în jurul valorii de întoarcere
Nu orice problemă de configurare necesită o mașină de frezat cu cinci axe. Pe piesele de tip arbore și de tip mandrina, primul câștig real vine de obicei din terminarea mai multor operațiuni într-o singură prindere pe un strung - aceeași logică de configurare-eliminare, aplicată la o orientare diferită a arborelui.
Strunjirea sincronă pe trei axe, cu o axă C, scule sub tensiune și un al doilea ax sincronizat, permite prelucrarea unui arbore de la ambele capete pe o singură dată, cu planșe frezate și găuri transversale finisate în același ciclu. Aceasta elimină a doua operațiune, a doua fixare și a doua șansă de a pierde concentricitatea.
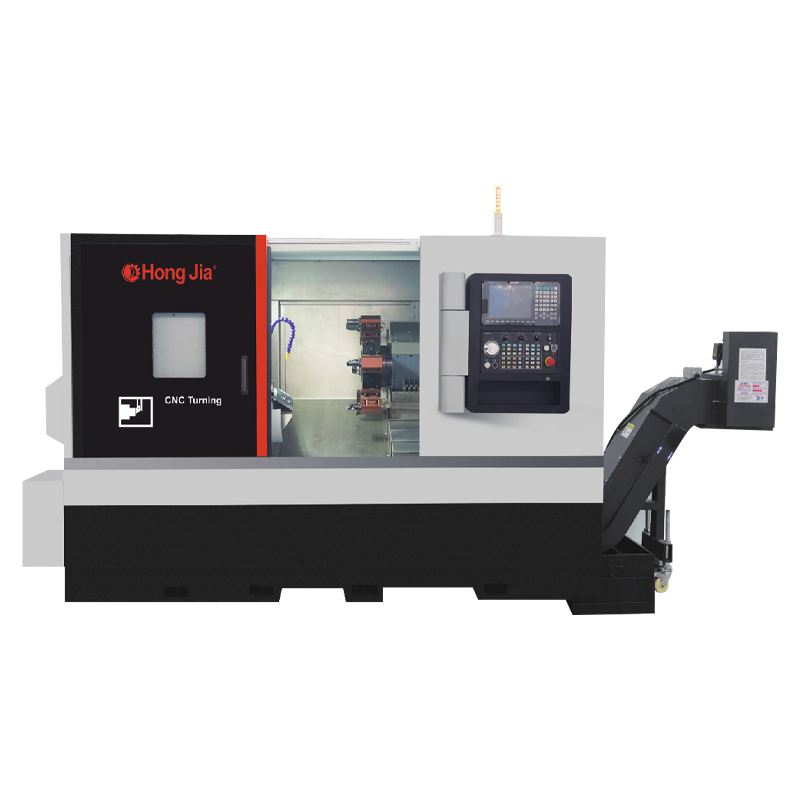
 NC-106D-Y Centru de strunjire orizontală sincronă cu 3 axe Un centru de strunjire sincron cu trei axe cu turelă antrenată și axă Y, potrivit pentru finalizarea strunjirii, frezarea, găurirea și alezarea pe arbori în mai puține configurații. Vizualizare produs →
Acolo unde o piesă necesită strunjire, găurire și găurire dintr-o singură lovitură, un centru de strunjire cu turelă antrenată și capacitate de alezat comprimă trei operații într-una singură. Economiile sunt identice cu munca pe cinci axe: economisirea se află în dispozitive de fixare, nu în viteza axului.
 Centru de strunjire orizontală T36P, găurire și găurire Un centru de strunjire orizontal pentru strunjirea, găurirea și găurirea pieselor de prelucrat complexe, cu structură de înaltă rigiditate și un rezervor de răcire retractabil de 75 L. Vizualizare produs →
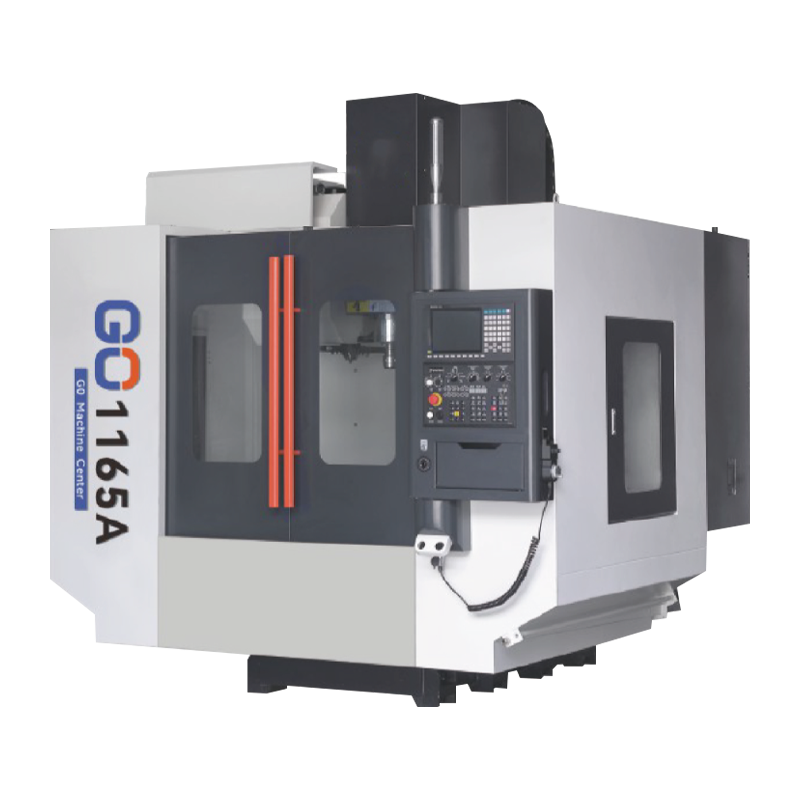
Pentru lucrări prismatice mari, un centru de prelucrare cu două coloane oferă un plic de lucru pe care un cadru C nu poate, iar cu un cap de indexare acoperă fețele înclinate în 3 2 fără a plăti pentru controlul simultan complet.
 Centru de prelucrare cu două coloane pentru piese mari de prelucrat O serie de centre de prelucrare cu două coloane pentru piese mari și grele, cu pat de fontă de înaltă rezistență, lățimi portic până la 1400 mm și traversare rapidă până la 20 m/min. Vizualizare produs →
Catalogul din spatele acestui site se află în acea etapă anterioară a aceleiași logici - centre de strunjire orizontale, strunguri verticale și centre de prelucrare construite în jurul reducerii de câte ori este strânsă o piesă; trecutul companiei stabilește baza de producție în spatele acesteia. Dacă o familie de piese are nevoie cu adevărat de cinci axe simultane, această capacitate trebuie să provină de la o mașină proiectată pentru aceasta. Ceea ce poate face un centru de strunjire sau un centru de prelucrare 3 2 este să elimine setările care nu au avut niciodată nevoie de cinci axe în primul rând.
Pregătirea podelei
Mașina ajunge cu mult înainte ca procesul să fie stabil. Aceste articole decid dacă prima lună este productivă sau dureroasă.
- Fundație și nivelare: urmați cerințele de încărcare și de ancorare, apoi verificați din nou nivelul după primele săptămâni de tăiere.
- Stabilitate termica: codificatoarele rotative și creșterea axului răspund ambele la variațiile de temperatură; un atelier care variază cu zece grade pe o tură o va arăta în părți.
- Date de palpare și scule: Sondarea în mașină transformă o mașină cu cinci axe dintr-o freză rapidă într-una cu auto-corecție și este cea mai ieftină asigurare împotriva erorilor de fixare.
- Verificare: o verificare cu bară și o tăietură de probă pe un artefact cunoscut, inclusiv decalaje rotative ale centrului, înainte de eliberarea oricărei lucrări ale clientului.
- Curse uscate: dovediți fiecare program nou în simulare, apoi în aer cu ușa închisă, apoi în aluminiu înainte de a ajunge aproape de un livrabil.
CNC cu cinci axe este un instrument de eliminare a configurațiilor cu un bilet de intrare mare. Cumpărați-l atunci când familia de piese are unghiuri compuse, caracteristici încrucișate sau o stivă de toleranțe pe care trei setări nu le pot ține - și cumpărați-o cu CAM, post-procesorul și formarea deja bugetate, deoarece acestea sunt cele care convertesc numărul de axe în piese livrate. Dacă răspunsul sincer este că două sau trei numere de părți au nevoie de control simultan, în timp ce restul rulează fericit în 3 2, subcontractează-le pe acelea puține și cheltuiește capitalul pe capacitatea pe care o vei încărca în fiecare săptămână.
