



Nu ezitați să contactați când aveți nevoie de noi!
 Acasă / Ştiri / Știri din industrie / Freză CNC vs strung CNC: Cum să alegeți mașina CNC potrivită pentru magazinul dvs
Freză CNC vs strung CNC: Cum să alegeți mașina CNC potrivită pentru magazinul dvs
 2026.10.21
 Știri din industrie
La 8 a.m., un magazin cotează un arbore 4140 de 45 mm cu o canelură și un suport din aluminiu 6061 cu șase găuri filetate. Până la ora 9 dimineața, întrebarea este familiară: cumpărați un strung CNC, o moară CNC sau ambele? Răspunsul scurt este că strungul rotește piesa de prelucrat, în timp ce moara rotește unealta. Acea diferență unică decide care caracteristici sunt profitabile, care toleranțe sunt repetabile și care mașină plătește mai întâi.
Răspunsul scurt: Rotația decide mașina
Dacă cea mai mare parte a valorii este în diametrul exterior, diametrul interior, fețele, canelurile, firele și concentricitatea în jurul unei linii centrale, un strung CNC este de obicei alegerea cu risc scăzut. Dacă valoarea este în buzunare, fante, modele de șuruburi, fețe plate, unghiuri și găuri care nu au o singură linie centrală, o freză CNC este cea mai potrivită. Tabelul de mai jos arată principalele diferențe mecanice care conduc această decizie.
| Factorul de decizie | strung CNC | moara CNC |
|---|---|---|
| Mișcarea primară | Piesa de prelucrat se rotește | Instrumentul de tăiere se rotește |
| Reținere de lucru | Mandrina, mandrina, placa frontala, alimentatorul de bare | Menghină, fixare, cleme, piatră funerară |
| Unelte tipice | Inserții de strunjire, bare de foraj, burghie, robinete | Freze de capat, freze frontale, burghie, robinete, alezoare |
| Cele mai bune caracteristici ale piesei | OD, ID, fețe, caneluri, fire, conice | Buzunare, fante, plate, unghiuri, modele de găuri |
| Limită comună | Caracteristicile decentrate și prismatice necesită scule active | Piesele rotunde pot fi lente fără o axă de rotație |
Cum îndepărtează fiecare mașină metalul
Strung CNC: piesa se rotește
Pe un strung cu 2 axe, axele X și Z mișcă turela în timp ce axul ține și rotește piesa de prelucrat. Stocul de bară, fălcile de mandrină, clemele și contrapuncții țin piesa. Mașina rotește diametre exterioare, alezează diametrele interioare, înfruntă capete, decupează caneluri, filete și găuriți pe linia centrală. Un centru de strunjire adaugă mișcare pe axa C, scule sub tensiune, deplasare pe axa Y sau un sub-ax. Acest lucru îi permite să frezeze plăci, să foreze găuri decentrate și să bată fără a muta piesa pe o a doua mașină.
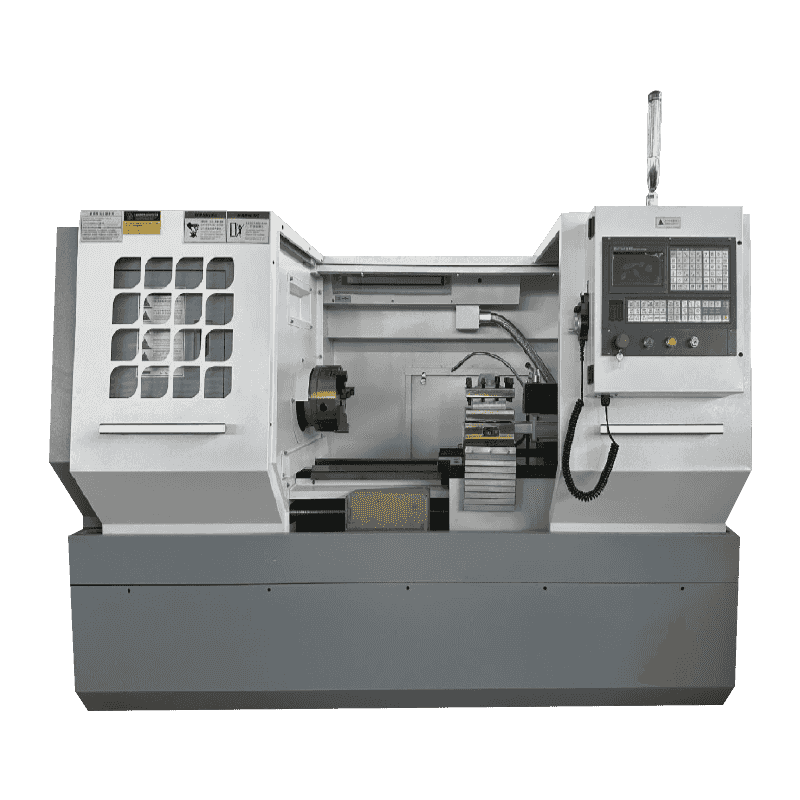
 CK6150 Strung orizontal CNC de mare putere pentru prelucrarea arborilor și discurilor Un strung orizontal CNC cu control în buclă semiînchisă X/Z, șuruburi cu bile C3 și un suport de scule cu patru stații, potrivit pentru arbori, discuri, bucșe și piese de prelucrat tip șurub. Vizualizare produs →
Freză CNC: unealta se rotește
O freză verticală cu 3 axe mișcă masa în X și Y, în timp ce axul se mișcă în Z. Piesa de prelucrat rămâne prinsă de o menghină, dispozitiv de fixare sau piatră funerară. Frezele de capăt, frezele frontale, burghiile și robinetele îndepărtează materialul de pe suprafețele plane, buzunare, fante, contururi și modele de găuri. O a 4-a axă adaugă rotație în jurul lui X, iar o a 5-a axă adaugă înclinare pentru unghiuri și decupări complexe. Pentru găurire și filetare de mare viteză, o mașină de găurit-filet dedicată poate depăși un centru de prelucrare vertical general, deoarece schimbă sculele mai rapid și parcurge distanțe mai scurte.
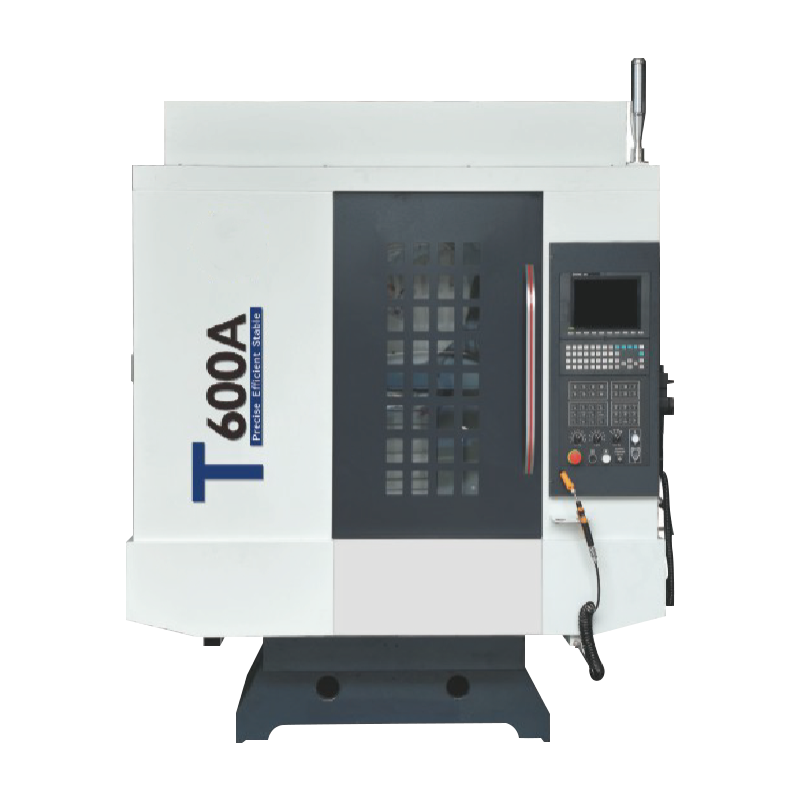
 Centru de prelucrare verticală pentru frezarea pieselor complexe de precizie Un centru de prelucrare vertical CNC cu șuruburi cu bile C3, ghidaje cu role, rulmenți P4 și schimbare automată a sculei, cu ax de mare viteză opțional sau echilibrare cu azot pentru piese complexe de precizie. Vizualizare produs →
Geometria părților și stivuirea toleranței: unde proiectele merg greșit
Cumpărătorii compară adesea viteza axului și numărul de axe, dar geometria și stivuirea toleranțelor decid procesul. O piesă rotundă cu un text de concentricitate de 0,02 mm nu este doar „rotundă”; poate avea nevoie de o configurare pe un strung. Mutați-l într-o moară și este posibil să aveți nevoie de o masă rotativă, un dispozitiv personalizat și mai mult timp de configurare. În schimb, o carcasă cu o față plată de montare, găuri pentru dibluri și un buzunar poate părea simplă pe un strung cu scule active, dar cursa și rigiditatea axei Y pot limita precizia.
- Arborii, știfturile, bucșele și fitingurile: mai întâi strungul.
- Flanșe și discuri: strung pentru OD, ID și cerc de șuruburi dacă sunt disponibile scule sub tensiune; moara dacă domină caracteristicile de măcinare.
- Carcase, plăci și console: mai întâi moara.
- Inserții de matriță, buzunare și nervuri: freza mai întâi; Cele 3 axe pot fi suficiente, în timp ce cele 5 axe ajută la decupări.
- Piese mixte: luați în considerare freza-turn sau două mașini în loc să forțați o platformă.
O verificare practică a toleranței: dacă desenul are o singură linie centrală și majoritatea dimensiunilor sunt diametrale, alegeți un strung. Dacă dimensiunile provin dintr-un datum plat și includ poziția adevărată, perpendicularitatea și planeitatea pe fețe, alegeți o freză. Dacă ambele sunt prezente, planul procesului contează mai mult decât eticheta mașinii. Pentru o prezentare simplă a elementelor de bază ale strunjirii și frezării, CNC-urile Hongjia ghid pentru începători pentru tehnologia de strunjire și frezare CNC este util.
Numărarea axei, sculele active și terenul de mijloc pentru freza-turn
Un strung cu 2 axe nu este o mașină slabă; este o mașină concentrată. Se poate întoarce, face față, găuri pe centru, bate pe centru și file. O freză cu 3 axe este, de asemenea, focalizată: X, Y și Z cu o piesă de prelucrat fixă. Confuzia începe atunci când sculele active, axa C, axa Y, subfusurile și mesele rotative intră în cotație.
Sculele active pe un strung vă permit să frezați plăci, să găuriți găuri decentrate și să batați fără a muta piesa. Aceasta salvează o a doua configurare și protejează concentricitatea. Dar instrumentele live nu sunt un VMC complet. Dacă piesa are nevoie de buzunare adânci, freze cu cap lung sau frezare grea, o freză de obicei câștigă.
Andocarea automată cu două axe și prelucrarea sincronă cu trei axe sunt exemple de configurații de strung care reduc manipularea pieselor complexe ale arborelui. Schimbul este complexitatea programării, costul instrumentelor și abilitățile operatorului.
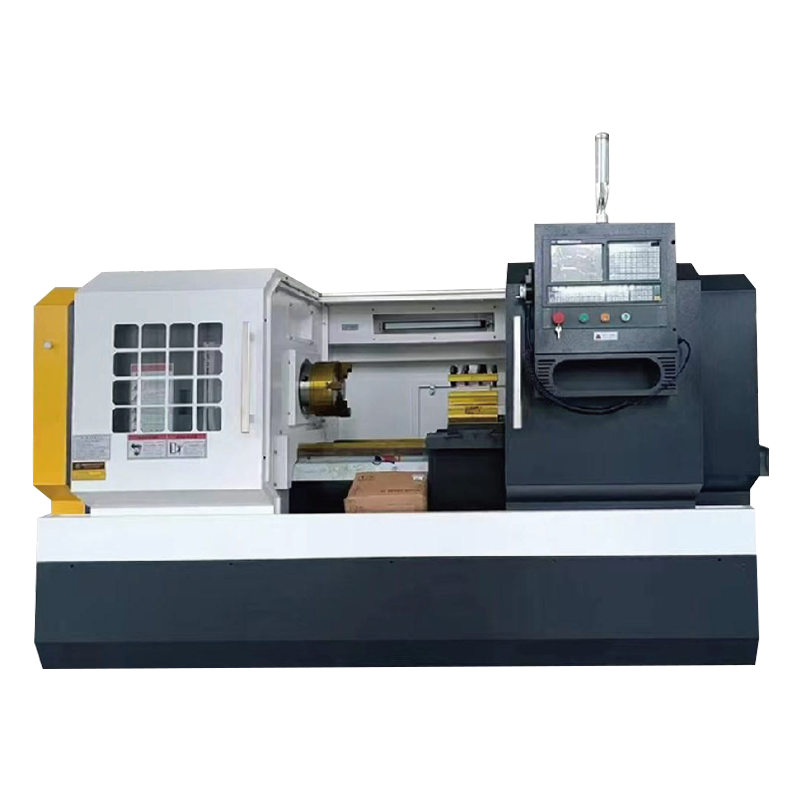
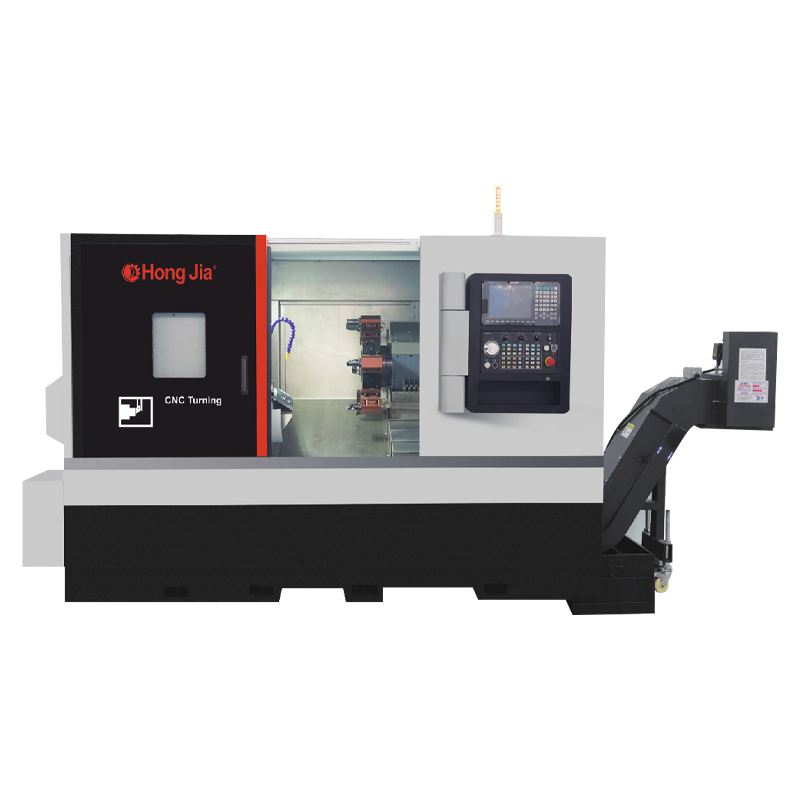
 NC-106DS Centru de rotire orizontal de andocare automată cu două axe Un centru de strunjire cu două axuri care combină strunjirea, găurirea, alezarea, frezarea și filetarea, cu andocare automată a piesei de prelucrat pentru a reduce prindere și susține piese complexe într-o singură configurație. Vizualizare produs →
Timpul ciclului, costul și randamentul: matematica practică
Prețul mașinii este doar o linie în calcul. Comparația reală include timpul de configurare, unelte, costul de fixare, rata deșeurilor, forța de muncă, spațiul de podea și puterea. Un strung CNC cu un alimentator de bare poate funcționa nesupravegheat ore întregi pe o familie de piese rotunde. O moară CNC cu un dispozitiv de piatră funerară poate rula mai multe piese pe ciclu, dar fixarea și programarea CAM poate dura mai mult pentru a se dovedi.
- Estimați timpul de ciclu pe parte, nu pe caracteristică.
- Adăugați configurația și amortizarea dispozitivului de fixare peste cantitatea comenzii.
- Verificați stocul de bar sau costul necompletat; strungurile pornesc adesea de la bară, morile din placă sau turnare.
- Numărați de câte setări are nevoie piesa. Fiecare configurare suplimentară adaugă erori și muncă.
- Testați blocajul: evacuarea așchiilor, schimbarea sculei, accelerarea axului sau sarcina operatorului.
Pentru lucrări de volum redus, cu amestec mare, o freză cu 3 axe și un strung cu 2 axe pot fi mai flexibile decât o mașină de frezat-turn, deoarece fiecare mașină este mai simplu de programat și întreținut. Pentru piesele rotunde de mare volum, un strung cu scule sub tensiune și un sub-ax câștigă adesea la costul pe piesă. Pentru piese prismatice de volum mare, câștigă un VMC cu paleți sau o mașină de găurit.
Programare, operatori și flux de lucru pentru magazin
Programarea strungului se concentrează pe o piesă rotativă și pe o turelă sau o placă de scule de grup. Gândești în diametre, fețe și linii centrale. Programarea frezei se concentrează pe un sistem de coordonate fixat pe piesa de prelucrat. Te gândești la decalajele de lucru, decalările lungimii sculei și compensarea frezei. Ambele folosesc codul G, dar foile de configurare, bibliotecile de instrumente și rutinele de sondare diferă.
Abilitatea operatorului este un cost ascuns. Un operator de strung poate fi confortabil cu fălcile de mandrina, alimentatoarele de bare și uzura sculelor pe inserții. Un operator de freză se poate simți confortabil cu menghine, dispozitive de fixare, găsirea marginilor și simulările CAM. Dacă echipa ta este puternică într-o zonă, prima mașină ar trebui să se potrivească cu acea putere. O nouă mașină pe care nimeni nu o poate configura rapid devine un blocaj.
Lista de verificare a achiziției pentru freza CNC vs strung CNC
- Plicul și greutatea piesei: verificați balansul, dimensiunea mandrinei, capacitatea barei, dimensiunea mesei și limitele de încărcare.
- Cursarea axei: strung X și Z plus contrapunt; freza X, Y și Z plus vârful axului la masă.
- Ax: viteză, putere, cuplu, conicitate și lichid de răcire prin ax.
- Scule: stații de turelă, scule sub tensiune, capacitate ATC și conicitate a sculei.
- Acuratețe: poziționare, repetabilitate, creștere termică și reacție.
- Automatizare: alimentator de bare, încărcător portal, schimbător de paleți sau celulă robot.
- Service: instalare, instruire, piese de schimb și asistență locală.
O regulă bună este să cumpărați pentru 80% din munca dvs. curentă și să externalizați restul de 20% până când modelul comenzii este clar. Acest lucru reduce riscul de a cumpăra o freză pentru un buzunar sau un strung pentru un alezaj filetat.
Unde se încadrează CNC Hongjia într-un plan de strunjire sau frezare
Hongjia CNC construiește echipamente de tăiere a metalelor de la baza sa din Ningbo, China, cu serii de strunjire și frezare CNC orizontale, strunguri verticale, centre de frezare și mașini obișnuite de strunjire, frezat și găurit. Seria orizontală include strunguri CK6140, CK6150, CK6163 și CK6180, plus centre de strunjire NC106, NC108, NC110 și NC112 cu variante D, DY și DS. Seria de centre de frezare acoperă centre de prelucrare verticale, centre de prelucrare cu două coloane, centre de găurit de mare viteză și mașini de găurit și filetare. Compania declară peste 20 de ani de experiență în industrie, producție anuală de 1.000 de unități și peste 500 de clienți.
Acest interval contează atunci când compari o freză CNC cu un strung CNC. Un furnizor care oferă atât platforme de strunjire, cât și de frezat vă poate ajuta să potriviți mașina cu piesa în loc să forțați piesa pe o singură tehnologie. Dacă munca dvs. este în mare parte rotundă, începeți cu un strung orizontal sau un centru de strunjire. Dacă munca dvs. este în mare parte prismatică, începeți cu un centru de prelucrare vertical. Dacă le aveți pe amândouă, planificați procesul în jurul caracteristicii care controlează toleranța.
Poți vedea Contextul de producție Hongjia CNC și detaliile fabricii pentru mai multe despre abordarea sa de producție și personalizare.
Freza CNC vs strung CNC nu este un concurs. Este o decizie de proces. Numărați caracteristicile diametrale, numărați caracteristicile plane, verificați stivuirea toleranțelor și calculați costul pe piesă bună. Aparatul care elimină cele mai multe setări și deține cel mai strâns datum este de obicei cel care plătește primul.
