




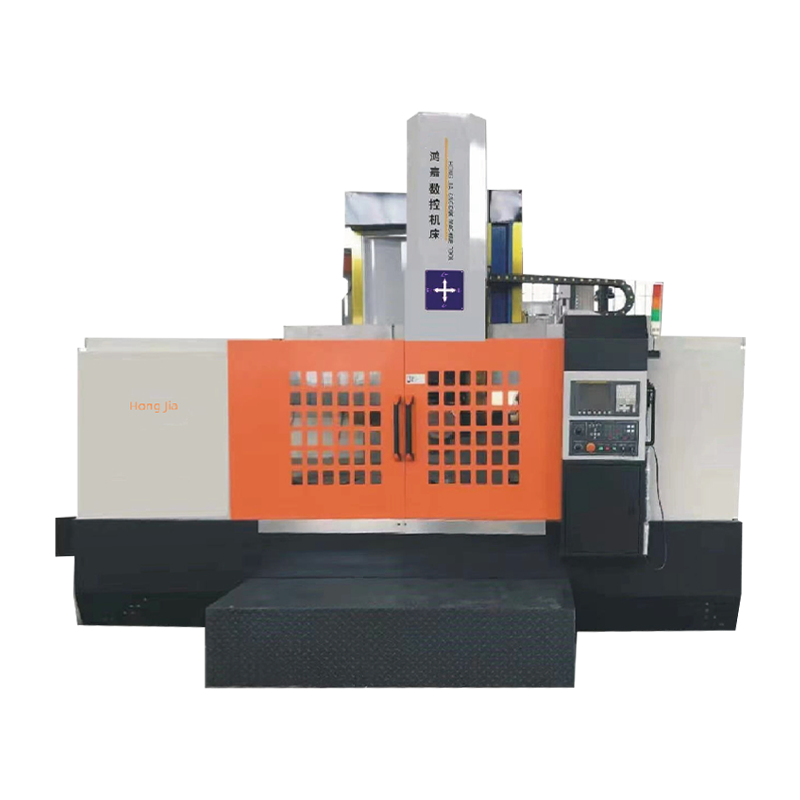
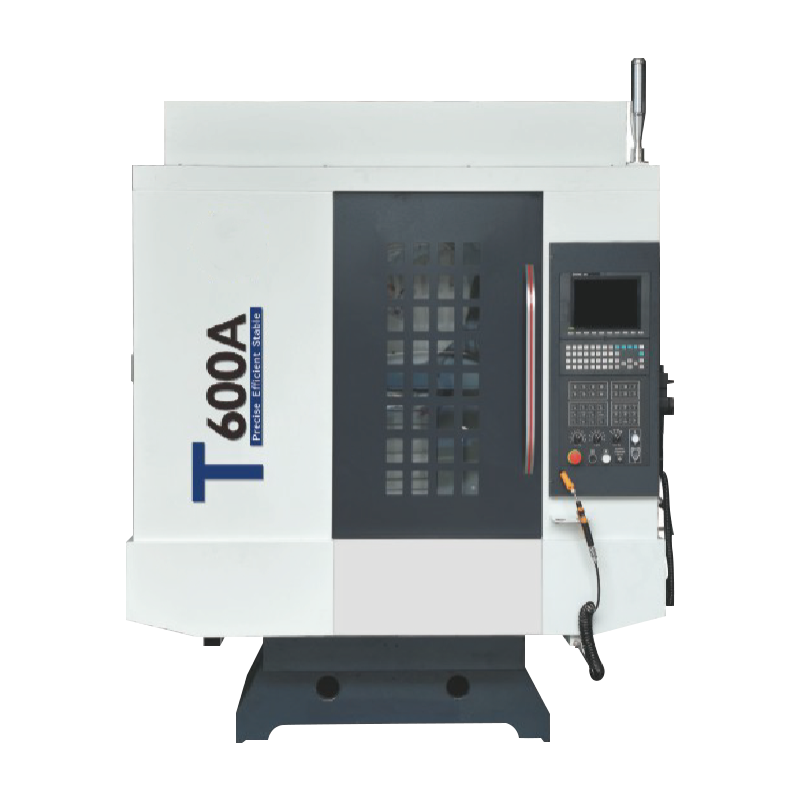
Nu ezitați să contactați când aveți nevoie de noi!
 Acasă / Ştiri / Știri din industrie / Mașină de strunjit și frezat CNC: cum funcționează, beneficii și ghid de selecție
Mașină de strunjit și frezat CNC: cum funcționează, beneficii și ghid de selecție
 2026.09.09
 Știri din industrie
Un atelier de lucru primește o cerere de ofertă pentru 500 de arbori din oțel inoxidabil. Fiecare arbore are nevoie de diametrul exterior răsucit, un filet la un capăt și un orificiu încrucișat lângă umăr. Pe un strung separat și un centru de prelucrare, fiecare piesă este încărcată de două ori și re-referită de două ori. Pe a Mașină de strunjit și frezat CNC , arborele este prins o dată; turela se schimbă de la unealta de strunjire la un burghiu antrenat, axul se blochează la unghiul corect și gaura este tăiată înainte ca piesa să părăsească mandrina. Acea singură fixare este întregul caz de afaceri.
Mașinile de strunjire-frezat există pentru a reduce vechiul decalaj dintre flexibilitatea procesului și precizia de configurare. Acest ghid explică modul în care funcționează clasa de mașini, specificațiile care decid de fapt dacă un model se potrivește pieselor dvs. și ce să verificați înainte de a plasa comanda.
Ce face de fapt o mașină de strunjit și frezat CNC
Declarat direct: este o platformă de strung orizontal CNC cu scule active adăugate. Piesa de prelucrat se rotește în continuare pentru operațiuni de strunjire, dar atunci când axa C blochează axul într-o poziție unghiulară precisă, uneltele antrenate în turelă se rotesc independent și pot freza, găuri, bat sau alezează caracteristici pe aceeași prindere. Deoarece piesa nu este niciodată re-mandrinată, fiecare caracteristică prelucrată are aceeași date de prindere.
Fundația de întoarcere
Patul, capul, mandrina și turela funcționează ca un strung CNC convențional: uneltele de strunjire se ocupă de diametre exterioare, fețe, caneluri, filete și alezaje interne la rate mari de îndepărtare a metalului. Un pat înclinat permite așchiilor să cadă departe de zona de tăiere și adaugă rigiditate structurală, care apare direct în finisarea suprafeței la treceri grele.
Capacitatea de frezare
Uneltele antrenate oferă turelei propria viteză de tăiere rotativă. În combinație cu poziționarea axului C, mașina poate prelucra plane, găuri transversale, caneluri, fante și alezaje decentrate care odată necesitau un centru de prelucrare separat. Această adăugare este ceea ce transformă un strung cu un singur proces într-o stație completă de prelucrare.
O configurație, o referință
Efectul operațional contează mai mult decât detaliul tehnic: eliminați eroarea care apare de fiecare dată când o piesă este deblocată și re-referită. Concentritatea dintre caracteristicile strunjite și frezate este apoi controlată de geometria mașinii, mai degrabă decât de raționamentul operatorului, iar prima parte a unui lot este deja corectă în loc să aștepte tăieri de probă.
CNC-uri Hongjia Centru de strunjire orizontal T36P este un exemplu direct al categoriei: secvența sa de scule planificată acoperă strunjirea, găurirea și alezarea într-un singur ciclu de program, fără ca piesa să se miște între mașini.
Cele șase specificații care decid dacă se potrivește
O fișă de vânzare poate enumera douăzeci de parametri. În practică, șase dintre ele determină dacă mașina vă poate ține piesele, vă poate tăia materialul și vă poate îndeplini toleranțele. Comparați mai întâi aceste numere, înainte de a analiza caracteristicile opționale.
| Parametru | Ce înseamnă | Valoare tipică de mărime medie | De ce contează |
|---|---|---|---|
| Diametru maxim de strunjire | Cea mai mare balansare a piesei de prelucrat care eliberează patul, sculele și fluxul de așchii | 350–500 mm | Piesele cu flanșă și fălcile personalizate au nevoie de spațiu la cap |
| Lungimea de întoarcere | Cea mai lungă parte pe care o poate suporta mașina între centre | 500–1.500 mm | Arborele mai lungi necesită un pat mai lung sau un model diferit |
| Viteza axului | Viteza maximă de rotație a arborelui principal | 4.500-6.000 rpm | Finisarea cu diametru mic poate atinge viteze bune de suprafață doar la turații mari |
| Stații de scule acționate | Numărul de poziții de turelă capabile să ruleze unelte rotative active | 8–14 stații | Mai multe posturi live permit unui program să completeze mai multe operațiuni |
| Rezoluția axei C | Cel mai mic pas de poziționare unghiulară a arborelui | 0,001° | Rezoluția fină menține găurile încrucișate și planurile la unghiul drept |
| Precizia poziționării | Precizie liniară repetabilă a axelor de alunecare | ±0,005–0,01 mm | Limitează direct toleranțele de desen pe care le puteți păstra |
Pentru majoritatea atelierelor de lucru, un centru de strunjire orizontal de dimensiuni medii, cu un diametru maxim de strunjire de aproximativ 400–500 mm și aproximativ un metru de lungime de strunjire este punctul de plecare practic. Dacă piesele dvs. se află clar în aceste dimensiuni, alegeți cadrul mai ușor și investiți bugetul economisit în scule sau automatizare.
Alegeți configurația din piesă, nu din broșură
Pentru aproape fiecare cumpărător, regula practică este: cumpărați cea mai mică mașină care poate ține piesele pe care le executați astăzi plus majoritatea pieselor pe care le cotați, cu toate operațiunile finalizate într-o singură prindere. Un cadru mai mare decât este necesar costă bani, spațiu pe podea și chiar performanță de tăiere pe piesele mici.
1
Măsurați plicul real
Diametrul maxim de strunjire și distanța dintre centru trebuie să acopere partea cea mai mare, plus înălțimea fălcilor și abordarea sculei. Un arbore cu flanșă modifică cerința mai mult decât sugerează diametrul său nominal, așa că măsurați semifabricatul finit, nu dimensiunea de bază a desenului.
2
Potriviți puterea cu materialul
Aliajele inoxidabile, tratate termic și cu duritate mare au nevoie de cuplul axului și rigiditatea structurală mai mult decât viteza maximă. Verificați cuplul nominal la viteza de funcționare mai degrabă decât la puterea maximă, deoarece acesta este numărul care guvernează performanța reală de degroșare.
3
Numărați caracteristicile care au nevoie de instrumente conduse
Găurile încrucișate, plate, canalele de cheie, fantele și alezajele excentrice au nevoie fiecare de o stație activă și de o funcție a axei C. Lăsați stații live de rezervă în turelă pentru viitoare locuri de muncă; diferența dintre a putea cita o piesă nouă sau a o refuza este adesea o singură poziție.
4
Planificați nivelul de automatizare
Loturile de volum mare justifică arborele duble sau transferul automat al piesei de prelucrat. Producția mixtă pe tiraje scurte este mai bine deservită de o turelă standard cu unelte antrenate și schimbare rapidă. Ordinea completă de decizie - plic, material, caracteristici, dimensiunea lotului - este acoperită în ghidul nostru separat despre cum să alegi o mașină de strunjit și frezat CNC orizontal .
Pentru arbori complecși care necesită prelucrare la ambele capete, o configurație de andocare automată cu două axuri poate reduce dramatic timpul total al ciclului, deoarece piesa de prelucrat se transferă direct de la un ax la altul, fără a adăuga setare. NC106DS de la Hongjia este construit în jurul acestui principiu.
Așteptări realiste de acuratețe
Precizia este o relație între caracteristicile prelucrate, nu un număr dintr-un raport de testare. Cel mai puternic motiv pentru a alege o mașină combinată de strunjire-frezat este consistența creată de o singură prindere.
0,01–0,02 mm Denivelare tipică între caracteristicile strunjite și frezate pe o piesă ținută rigid
H7 Toleranța alezajului este obținută în mod obișnuit cu alezarea fină pe aceeași configurație
Ra 0,8–1,6 µm Finisarea suprafeței de la strunjire standard; o trecere de finisare o poate coborî mai mult
Aceste valori presupun o piesă de prelucrat rigidă, o geometrie adecvată a inserției și o mașină în stare rezonabilă. Ele nu se vor ține de piese cu pereți subțiri sau de unelte lungi, de deviere: mașina oferă potențialul, dar designul piesei și procesul decid rezultatul final.
Mașină combinată sau ruta cu două mașini?
Decizia este simplu de declarat: alegeți mașina combinată atunci când piesele dumneavoastră sunt rotative, dar includeți caracteristici care necesită frezare sau găurire. Strunjirea de mare volum și lucrările mari de frezare prismatică rămân mai bune pe mașini separate. Alegerea se rezumă la cum arată de fapt majoritatea loturilor tale.
Alegeți strunjire-frezare când
- Piesele au orificii transversale, plate, canale sau orificii decentrate
- Concentricitatea dintre caracteristicile strunjite și frezate este pe desen
- Dimensiunile loturilor variază, iar timpul de configurare este adevăratul blocaj
- Spațiul la podea este redus și o mașină poate înlocui două
Alegeți mașini separate când
- Serii lungi de producție sunt aproape pură strunjire
- Aveți nevoie de un plic de frezare foarte mare pentru piese prismatice mari
- Aveți deja capacitate inactivă pe ambele părți
- Îndepărtarea grea a materialului de frezat ar solicita turela unei mașini combinate
Un model mental util: fiecare modificare a încărcării mașinii este o sursă de eroare. Un centru de turnare-frezare îndepărtează trei sau patru încărcări pe piesă, iar pentru lucrări mixte pe termen scurt, fiecare încărcare îndepărtată este profit direct.
Ce să verificați înainte de a comanda
Lista de specificații contează doar dacă producătorul poate livra configurația și poate sta în spatele acesteia. Pune aceste întrebări și notează răspunsurile.
- Configurație personalizată: intervalul de viteză al axului, structura turelei, sistemul de răcire și manipularea așchiilor pot fi adaptate pieselor dumneavoastră?
- Standard de acceptare: cum este testată mașina împotriva piesei dvs. de prelucrat înainte de livrare?
- Experiență și rezultate: Fabrica a livrat utilaje comparabile? Cifrele proprii ale companiei descriu peste 20 de ani de experiență în industrie, o producție anuală de aproximativ 1.000 de mașini și peste 500 de instalații ale clienților.
20 Ani de experiență în industrie
1.000 Mașini produse pe an
500 Instalații client
Un profil de producător, cum ar fi CNC-uri Hongjia company introduction este un punct de plecare rezonabil, dar propria ta parte de încercare este adevărata referință. Solicitați un test de tăiere cu o piesă reprezentativă; rezultatul vă spune mai mult decât orice broșură.
Pentru producția de arbori și bucșe în volume mari, NC110DY de la Hongjia își folosește configurația de înaltă producție pentru a scurta timpii de ciclu, care este exact tipul de opțiune de explorat atunci când numărul de loturi urcă în mii.
Cumpărați mașina care se potrivește pieselor pe care le aveți astăzi și lăsați o marjă pentru piesele pe care le veți cita mâine. Centrul de strunjire și frezare CNC corect face munca a două mașini fără a cere niciodată operatorului să reclame o piesă bună.
